

I. Prinsip Inti: Bagaimana Udara Terkompresi Berubah menjadi Tenaga Mekanik?
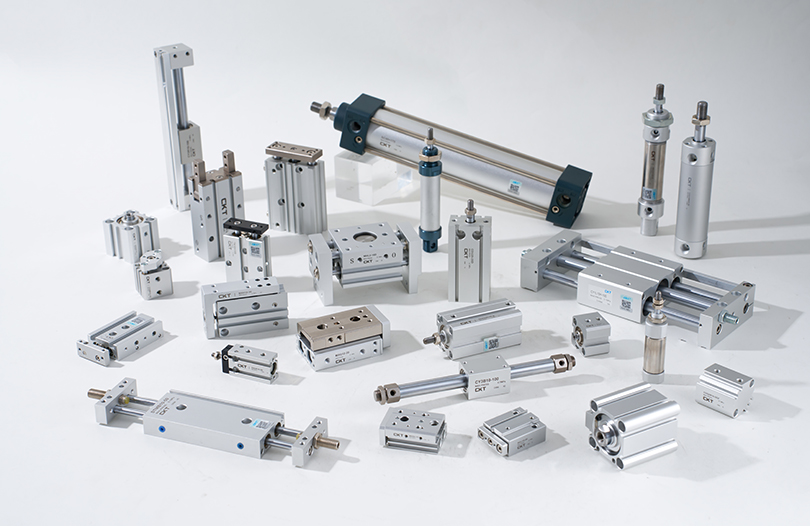
Sebagai aktuator inti dalam sistem pneumatik, silinder udara pneumatik Ini mengandalkan kombinasi yang tepat antara mekanika fluida dan struktur mekanik untuk mengubah energi. Analisis terperinci harus mencakup tiga aspek utama: karakteristik pasokan udara, rincian struktural, dan prinsip keuntungan.
Dari perspektif dasar pasokan udara, udara bertekanan industri memerlukan perawatan pengeringan, penyaringan, dan stabilisasi tekanan. Biasanya, titik embun tekanan harus di bawah -20°C, dan ukuran partikel pengotor padat harus kurang dari 5μm untuk mencegah kerusakan pada komponen internal silinder. Ketika udara terkompresi yang telah diolah memasuki ruang silinder melalui katup solenoid, pertama-tama udara tersebut melewati lubang masuk udara pada tutup ujung dan kemudian didistribusikan secara merata ke kedua sisi piston melalui selongsong penyangga (dilengkapi pada beberapa model) untuk memastikan tekanan stabil yang bekerja pada permukaan ujung piston.
Mengambil contoh silinder kerja ganda dengan batang piston tunggal, dinding bagian dalam laras silinder mengalami pengasahan presisi, mencapai kekasaran permukaan Ra 0,2-0,4μm. Ia bekerja dengan segel gabungan (biasanya cincin pemandu cincin-U poliuretan) pada piston untuk mencapai penyegelan dua arah. Cincin pemandu, sebagian besar terbuat dari polytetrafluoroethylene (PTFE), tidak hanya mengurangi gesekan langsung antara piston dan laras silinder tetapi juga memastikan koaksialitas piston, mencegah defleksi batang piston. Ketika udara bertekanan masuk ke dalam ruang tanpa batang, tekanan gas mendorong piston menuju ruang batang, sedangkan gas yang berada di dalam ruang batang dibuang melalui lubang pembuangan. Selama proses pembuangan, beberapa model menggunakan knalpot untuk mengurangi kebisingan (biasanya menurunkan kebisingan dari 85dB hingga di bawah 65dB). Sebaliknya, ketika udara memasuki ruang batang, piston bergerak ke arah yang berlawanan, menyelesaikan siklus bolak-balik.
Dalam hal efisiensi konversi energi, efisiensi mekanik silinder terutama dipengaruhi oleh gesekan segel dan kompresibilitas gas. Pada kondisi ideal, efisiensi konversi energi tekanan menjadi energi mekanik dapat mencapai 95%. Namun, dalam aplikasi praktis, karena kerugian gesekan segel (menyumbang sekitar 5%-10%) dan kebocoran gas (menyumbang sekitar 2%-5%), efisiensi sebenarnya biasanya dipertahankan antara 70%-90%. Namun demikian, dibandingkan dengan sistem hidrolik, silinder pneumatik tidak memerlukan sirkuit rumit seperti tangki oli dan saluran pipa, sehingga menghasilkan jalur transmisi energi yang lebih pendek dan kecepatan respons yang lebih cepat. Waktu tunda dari suplai udara ke pergerakan batang piston dapat dikontrol dalam waktu 0,02-0,05 detik, sehingga sangat cocok untuk skenario pengoperasian frekuensi tinggi (misalnya, penyortiran komponen elektronik, yang dapat menyelesaikan 30-50 siklus per menit).
Keunggulannya dalam kemampuan beradaptasi terhadap lingkungan juga patut mendapat penekanan: udara bertekanan sendiri tidak beracun dan tidak berbau, dan bahkan jika terjadi kebocoran, udara tersebut tidak akan mencemari benda kerja atau lingkungan. Oleh karena itu, bahan ini banyak digunakan dalam industri pengemasan makanan (misalnya mesin pembuat coklat) dan industri sediaan farmasi (misalnya peralatan pengisian vaksin). Dibandingkan dengan aktuator listrik, silinder pneumatik lebih tahan lama di lingkungan lembab (misalnya, peralatan cuci mobil) dan lingkungan berdebu (misalnya, peralatan penyaringan bijih), sehingga menghilangkan kekhawatiran tentang kerusakan akibat kelembapan motor atau debu memasuki belitan yang menyebabkan kegagalan fungsi. Selain itu, silinder pneumatik memiliki ketahanan beban berlebih yang lebih kuat. Ketika beban melebihi nilai pengenal, batang piston berhenti bergerak tanpa terbakar seperti motor; pengoperasian normal dapat dipulihkan hanya dengan mengurangi beban, sehingga mengurangi biaya pemeliharaan.
II. Analisis Tipe: Tipe Silinder Mana yang Sesuai dengan Skenario Berbeda?
Klasifikasi jenis silinder didasarkan pada pencocokan mendalam antara desain struktural, parameter kinerja, dan persyaratan skenario. Setiap jenis memiliki logika aplikasi dan batasan kinerja yang unik:
1. Tipe Gerak Linier: Pilihan Dasar untuk Skenario Konvensional
Silinder Kerja Tunggal: Selain tipe pengembalian pegas yang umum, terdapat tipe pengembalian gravitasi (cocok untuk skenario pemasangan vertikal ke bawah, seperti pembukaan gerbang silo) dan tipe pengembalian tekanan udara (mencapai pengembalian melalui sirkuit udara bertekanan rendah lainnya, cocok untuk ruang sempit di mana pegas tidak dapat dipasang). Fitur strukturalnya adalah hanya diperlukan satu saluran masuk udara untuk kontrol, sehingga menghemat jumlah katup solenoid, dan biayanya 15% -20% lebih rendah dibandingkan silinder kerja ganda. Namun, dibatasi oleh metode balik, gaya baliknya biasanya lebih kecil dari gaya dorong (gaya balik tipe pegas-balik kira-kira 30% -50% dari gaya dorong), dan pukulannya tidak boleh terlalu panjang (umumnya tidak melebihi 300mm, jika tidak, pegas rentan terhadap kegagalan lelah). Dalam aplikasi praktis, seperti penempatan material pada jalur perakitan, gaya dorong silinder kerja tunggal dapat dikontrol dengan menyesuaikan tekanan pasokan udara (biasanya diatur ke 0,3-0,5MPa) untuk menghindari penghancuran benda kerja, dan sakelar magnet dapat digunakan untuk mendeteksi secara akurat apakah piston sudah berada di tempatnya.
Silinder Kerja Ganda: Berdasarkan metode pemasangannya, silinder ini dapat dibagi menjadi tipe standar (flensa depan, flensa belakang, dudukan kaki, dudukan trunnion, dll.) dan tipe kompak (desain barel silinder dan tutup ujung terintegrasi, mengurangi panjang sebesar 20% -30%). Kedua sisi piston dapat menahan tekanan, dan perbedaan antara gaya dorong dan tarik terutama berasal dari luas penampang batang piston (luas penahan gaya efektif ruang batang sama dengan luas penahan gaya efektif ruang tanpa batang dikurangi luas penampang batang piston). Mengambil contoh silinder dengan diameter lubang 50mm dan diameter batang piston 20mm, gaya dorong ruang tanpa batang kira-kira 980N, dan gaya tarik ruang batang kira-kira 750N. Oleh karena itu, dalam skenario pengangkatan vertikal dengan beban berat, prioritas harus diberikan pada arah penahan gaya dari ruang tanpa batang. Dalam jalur produksi otomatis, silinder kerja ganda sering digunakan bersama dengan perangkat pemandu (misalnya pemandu linier) untuk meningkatkan akurasi gerakan. Misalnya, pada peralatan pengencang baut di jalur perakitan suku cadang mobil, silinder menggerakkan poros pengencang untuk bergerak ke atas dan ke bawah, sehingga mencapai akurasi posisi berulang sebesar ±0,1 mm.
Miniatur/Silinder Tipis: Silinder miniatur (dengan diameter lubang seperti 6mm, 8mm, 10mm) biasanya memiliki laras silinder yang terbuat dari baja tahan karat, dan batang piston menjalani pelapisan krom keras (ketebalan pelapisan 5-10μm) untuk menahan benturan ringan. Dalam perakitan modul kamera ponsel, silinder mini perlu mendorong komponen lensa untuk pemosisian tingkat mikron, sehingga persyaratan tinggi ditempatkan pada stabilitas gerakan silinder. Mereka biasanya dilengkapi dengan katup throttle (misalnya katup jarum) untuk mengontrol kecepatan dalam 50-100mm/s. Silinder tipis (dengan diameter lubang 20mm-100mm) memiliki penutup ujung yang dibuat melalui proses stamping, sehingga mengurangi bobot sebesar 40% dibandingkan dengan tipe standar, sehingga cocok untuk dipasang di ruang sempit seperti di antara rol mesin cetak dan di bawah menara peralatan mesin CNC. Beberapa silinder tipis juga mengintegrasikan alur pemasangan sakelar magnetis, sehingga menghilangkan kebutuhan akan braket tambahan dan menghemat waktu pemasangan. Mereka mengadopsi struktur segel ganda (segel sekunder segel primer), dengan tingkat kebocoran terkontrol di bawah 5mL/menit (dalam kondisi standar).
2. Silinder Tanpa Batang: Solusi Optimal Ruang untuk Skenario Langkah Panjang
Teknologi inti silinder tanpa batang yang digabungkan secara mekanis terletak pada sistem penyegelan. Strip penyegel dua lapis (strip penyegel poliuretan bagian dalam dan strip anti debu karet nitril bagian luar) digunakan pada slot pada laras silinder. Strip penyegel dipasang dengan blok tekanan penyegel pada tutup ujung untuk memastikan tidak ada kebocoran gas. Sambungan antara penggeser dan piston terbuat dari bahan paduan berkekuatan tinggi (misalnya paduan aluminium 6061-T6) dengan perlakuan anodisasi (ketebalan film oksida 10-15μm), meningkatkan ketahanan aus lebih dari 3 kali lipat. Selama pengoperasian, penggeser harus bergerak bersama dengan rel pemandu (misalnya bantalan linier bawaan) untuk menghindari kerusakan pada strip penyegel yang disebabkan oleh beban eksentrik. Beban eksentrik maksimum yang diijinkan biasanya 10%-15% dari beban pengenal. Misalnya, pada sambungan pengangkut sasis pada jalur perakitan mobil, silinder tanpa batang yang dipasangkan secara mekanis perlu menggerakkan sasis berbobot 50kg agar dapat bergerak dengan langkah hingga 5m. Dalam hal ini, rel pemandu yang diperkuat harus dipilih, dan kecepatannya harus dikontrol pada 0,8-1,2m/s untuk menghindari getaran peralatan yang disebabkan oleh inersia yang berlebihan.
Cincin magnet silinder tanpa batang magnet terbuat dari bahan magnet neodymium-besi-boron berkekuatan tinggi dengan produk energi magnet 35-40MGOe. Gerakan sinkron dicapai melalui tarikan magnet antara cincin magnet bagian dalam pada piston dan cincin magnet luar pada benda bergerak luar. Untuk memastikan gaya magnet yang stabil, jarak antara cincin magnet dalam dan luar harus dikontrol pada 0,5-1 mm, dan bahan laras silinder harus non-magnetik (misalnya paduan aluminium, baja tahan karat 304). Keuntungannya terletak pada struktur tanpa batang, yang memberikan kinerja penyegelan lebih baik dengan kebocoran hampir nol, sehingga cocok untuk skenario dengan persyaratan kebersihan tinggi (misalnya, pengangkutan wafer semikonduktor). Namun, kapasitas bebannya dibatasi oleh gaya magnet, biasanya dengan beban maksimum tidak lebih dari 30kg, dan tidak cocok untuk skenario start-stop frekuensi tinggi (jika tidak, cincin magnet rentan terhadap demagnetisasi).
3. Silinder Putar: Aktuator Khusus untuk Gerak Rotasi
Silinder Putar Rack-and-Pinion: Rak dan piston dirancang sebagai unit terintegrasi, dan profil gigi rak sebagian besar berbelit-belit (modul 1-3). Ia bekerja dengan roda gigi presisi tinggi (akurasi transmisi hingga kelas 5) untuk memastikan kesalahan sudut rotasi kurang dari ±0,5°. Beberapa model dilengkapi dengan sekrup penyetel sudut, yang memungkinkan penyesuaian sudut rotasi dengan baik dalam ±5° untuk memenuhi persyaratan pemosisian yang tepat. Dalam skenario kontrol katup (misalnya, katup pipa di instalasi pengolahan air), silinder putar rak-dan-pinion dapat mengontrol kecepatan putaran dengan menyesuaikan tekanan pasokan udara (biasanya 0,4-0,6MPa) dan mencapai pembukaan, penutupan, dan penahan posisi tengah katup dengan bantuan sensor posisi, dengan masa pakai lebih dari 1 juta siklus.
Silinder Putar Tipe Baling-Baling: Baling-baling dan rotor dihubungkan dengan kunci, dan segel (biasanya segel gabungan PTFE karet nitril) harus dipasang di kedua sisi baling-baling untuk mencegah kebocoran gas dari satu sisi ke sisi lain. Dinding bagian dalam stator memerlukan pemesinan presisi untuk memastikan celah penyegelan 0,02-0,05 mm antara stator dan baling-baling; jika tidak, efisiensi akan menurun secara signifikan. Sudut putaran silinder putar tipe baling-baling biasanya sudut tetap seperti 90°, 180°, dan 270°. Untuk kontrol sudut sewenang-wenang, diperlukan pengontrol sudut. Karena keterbatasan struktural, torsi keluarannya kecil (misalnya, silinder tipe baling-baling dengan diameter lubang 40mm memiliki torsi maksimum sekitar 5N·m), sehingga sebagian besar digunakan untuk rotasi perlengkapan lampu (misalnya, menjepit benda kerja kecil). Segel perlu diganti secara berkala (biasanya setiap 3-6 bulan) untuk memastikan kinerja penyegelan.
4. Tipe Khusus untuk Lingkungan Ekstrim: Desain Adaptif untuk Kondisi Keras
Dalam lingkungan bersuhu tinggi (misalnya, peralatan penanganan billet baja di industri metalurgi, dengan suhu pengoperasian 200-300°C), silinder harus menggunakan bahan tahan suhu tinggi: laras silinder terbuat dari baja tahan karat 316L (yang dapat menahan suhu di bawah 300°C), segelnya terbuat dari fluororubber (suhu pengoperasian jangka panjang -20°C hingga 200°C, dengan ketahanan jangka pendek hingga 250°C), dan permukaan batang piston dilapisi dengan keramik (kekerasan hingga HV1000 atau lebih tinggi, meningkatkan ketahanan aus sebanyak 5 kali lipat). Selain itu, heat sink perlu ditambahkan pada tutup ujung untuk mencegah perpindahan panas ke segel yang menyebabkan penuaan.
Dalam lingkungan korosif (misalnya, peralatan teknik kelautan yang bersentuhan dengan garam air laut), silinder memerlukan perawatan anti korosi yang komprehensif: laras silinder terbuat dari baja tahan karat 316L dengan perlakuan pasivasi, batang piston terbuat dari baja tahan karat 316L atau mengalami pelapisan krom (ketebalan pelapisan 20-30μm) dengan perawatan penyegelan, tutup ujung, piston, dan komponen lainnya semuanya terbuat dari baja tahan karat, dan segel terbuat dari karet fluoro atau karet perfluoroether dengan ketahanan korosi yang kuat. Beberapa model juga memasang filter anti korosi di saluran udara untuk mencegah gas korosif memasuki bagian dalam silinder.
Di lingkungan ruang bersih (misalnya, pembuatan chip semikonduktor, yang memerlukan kebersihan ISO Kelas 1), silinder harus memenuhi persyaratan emisi partikel rendah dan volatilitas rendah: laras silinder dan batang piston terbuat dari baja tahan karat 316L dengan pemolesan presisi (kekasaran permukaan Ra 0,1-0,2μm) untuk mencegah adhesi debu; komponen non-logam seperti segel dan cincin pemandu terbuat dari bahan dengan emisi partikel rendah seperti PTFE atau polietilen yang dimodifikasi, dan menjalani pembersihan suhu tinggi untuk menghilangkan zat yang mudah menguap; permukaan silinder menjalani perawatan anti-statis untuk mencegah adsorpsi debu statis. Selain itu, pembuangan silinder khusus ruang bersih harus diolah dengan filter udara partikulat efisiensi tinggi (HEPA) untuk menghindari pencemaran lingkungan ruang bersih dengan gas buang.|
AKU AKU AKU. Panduan Seleksi: Pencocokan Persyaratan yang Akurat Melalui Parameter Lima Dimensi
Pemilihan silinder secara langsung menentukan stabilitas dan efisiensi peralatan. Penting untuk mempertimbangkan secara sistematis dimensi inti seperti beban, tekanan, dan langkah, dikombinasikan dengan langkah-langkah pengoperasian praktis:
1. Perhitungan Beban: Memperjelas Gaya Dorong/Tarik yang Dibutuhkan
Pertama, analisis jenis beban (gerakan horizontal, pengangkatan vertikal, dll). Untuk beban horizontal, koefisien gesekan (biasanya 0,1-0,3) harus diperhitungkan, dan untuk beban vertikal, percepatan gravitasi harus diperhitungkan. Logika perhitungan gaya dorong aktual adalah: gaya dorong aktual = tekanan kerja aktual × luas piston efektif × koefisien efisiensi.
Diantaranya, tekanan kerja aktual perlu mempertimbangkan kehilangan tekanan suplai udara (misalnya, untuk panjang pipa 10m dan diameter 8mm, kehilangan tekanan kira-kira 0,02-0,05MPa), sehingga tekanan kerja aktual biasanya 5%-10% lebih rendah dari tekanan suplai udara. Untuk luas piston efektif, dalam kasus silinder batang piston tunggal, luas efektif ruang tanpa batang adalah luas penampang bagian dalam laras silinder, dan luas efektif ruang batang adalah luas penampang laras silinder dikurangi luas penampang batang piston. Koefisien efisiensi bergantung pada presisi silinder: 0,7-0,8 untuk silinder biasa dan 0,8-0,9 untuk silinder presisi tinggi (misalnya, silinder terpandu).
Mengambil skenario dorongan miring pada 30° sebagai contoh: berat benda kerja adalah 50kg, meluncur pada rel pemandu (koefisien gesekan 0,15), dengan percepatan 0,8m/s² selama fase percepatan, dan tekanan pasokan udara 0,6MPa (tekanan kerja aktual 0,55MPa). Pertama, hitung gaya beban total: komponen gravitasi pada arah miring = 50kg × 9,8m/s² × sin30° ≈ 245N; gaya gesekan = 50kg × 9,8m/s² × cos30° × 0,15 ≈ 63,6N; gaya inersia = 50kg × 0,8m/s² = 40N; gaya beban total = jumlah ketiga bagian ini, kira-kira 348,6N. Jika ruang tanpa batang digunakan untuk menahan gaya dan koefisien efisiensinya adalah 0,8, luas piston efektif yang diperlukan = gaya beban total / (tekanan kerja aktual × koefisien efisiensi), dihitung kira-kira 7,97×10^-4 m². Diameter lubang dapat diperoleh dari luas efektif, dihitung kira-kira 31,6 mm. Dalam prakteknya, diameter lubang standar 40mm harus dipilih (seri diameter lubang standar: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100mm, dll.). Pada saat ini, gaya dorong aktual = 0,55MPa × luas efektif ruang tanpa batang untuk diameter lubang 40mm × koefisien efisiensi 0,8, kira-kira 552N. Faktor keamanan (rasio gaya dorong aktual terhadap gaya beban total) kira-kira 1,58, memenuhi persyaratan faktor keamanan 1,5-2.
2. Stroke dan Buffering: Hindari Dampak Gerakan
Pemilihan pukulan harus mempertimbangkan jarak gerak sebenarnya dari peralatan dan margin keamanan. Selain margin konvensional 5%-10%, faktor-faktor berikut juga harus dipertimbangkan: jika silinder digunakan untuk mendorong benda kerja ke posisi tertentu, ruang penyesuaian untuk kesalahan posisi benda kerja (biasanya 5-10mm) harus disediakan; jika digunakan untuk menjepit benda kerja, ruang kompensasi untuk penyimpangan ukuran benda kerja (biasanya 3-5 mm) harus disediakan. Untuk silinder langkah panjang (>300mm), perhatian khusus harus diberikan pada kekakuan batang piston untuk mencegah pembengkokan akibat beban. Secara umum, rasio diameter lubang terhadap langkah harus dikontrol dalam 1:10 (misalnya, diameter lubang 40mm dengan langkah maksimum 400mm). Jika rasio ini terlampaui, batang piston yang menebal (misalnya, meningkatkan diameter batang piston dari 16mm menjadi 20mm) atau perangkat pemandu (misalnya, silinder poros ganda, silinder terpandu) harus dipilih.
Pemilihan sistem penyangga bergantung pada kecepatan gerak, berat beban, dan persyaratan presisi peralatan: ketika kecepatan ≤0,3m/s dan beban ≤50kg, penyangga karet dapat digunakan (struktur sederhana, biaya rendah), tetapi efek penyangga terbatas, sehingga cocok untuk skenario yang tidak sensitif terhadap benturan (misalnya, dorongan material); ketika kecepatan 0,3-0,8m/s dan beban 50-200kg, diperlukan buffering yang dapat disesuaikan(diperlukan buffering yang dapat disesuaikan) – dicapai dengan memasang katup throttle pada ruang penyangga untuk menyesuaikan kecepatan pembuangan. Hal ini memungkinkan penyesuaian gaya penyangga secara fleksibel berdasarkan kondisi kerja sebenarnya, sehingga cocok untuk sebagian besar skenario industri (misalnya, penempatan benda kerja di jalur perakitan). Ketika kecepatan melebihi 0,8m/s dan beban melebihi 200kg, diperlukan peredam kejut hidrolik (dipasang secara terpisah di akhir langkah silinder). Ini memiliki kapasitas penyangga yang besar dan dapat mengurangi percepatan dampak dari 10m/s² menjadi di bawah 2m/s², sehingga ideal untuk skenario kecepatan tinggi dan beban berat (misalnya, penanganan benda kerja besar).
Selain itu, pemeliharaan sistem penyangga memerlukan perhatian: ruang penyangga dengan penyangga yang dapat disesuaikan harus dibersihkan secara teratur (setiap 3-6 bulan) untuk mencegah tersumbatnya lubang pembuangan oleh kotoran yang dapat menyebabkan kegagalan penyangga. Bantalan penyangga karet harus diperiksa secara berkala (setiap 1-2 bulan); jika ditemukan penuaan atau deformasi, harus segera diganti untuk menghindari peningkatan dampak kebisingan dan risiko kerusakan peralatan.
3. Instalasi dan Deteksi: Beradaptasi dengan Struktur Peralatan
Pilihan metode pemasangan harus secara komprehensif mempertimbangkan tata ruang peralatan, arah gaya, dan persyaratan akurasi gerakan:
Pemasangan Flange: Terbagi menjadi flensa depan (dipasang di ujung depan silinder) dan flensa belakang (dipasang di ujung belakang silinder). Baut berkekuatan tinggi (misalnya, kelas 8.8 atau lebih tinggi) harus digunakan untuk menyambungkan flensa ke peralatan, dan tegak lurus antara permukaan flensa dan sumbu silinder harus dipastikan (kesalahan tegak lurus ≤0,1 mm/m). Metode ini cocok untuk skenario dengan beban tetap dan persyaratan akurasi gerakan tinggi (misalnya, penjepitan dengan perlengkapan peralatan mesin).
Pemasangan Trunnion: Termasuk trunnion mata ikan (memungkinkan sudut ayunan tertentu, biasanya ±5°) dan trunnion dengan bantalan bola (sudut ayunan hingga ±10°). Selama pemasangan, jarak bebas antara lubang trunnion dan poros penghubung peralatan harus dipastikan (biasanya 0,05-0,1 mm) untuk menghindari gerakan tidak stabil yang disebabkan oleh jarak bebas yang berlebihan. Cocok untuk skenario dimana beban mengalami sedikit ayunan (misalnya, mendorong perangkat pada konveyor miring).
Pemasangan Kaki: Termasuk dudukan kaki depan, dudukan kaki belakang, dan dudukan kaki lug ganda. Sambungan antara dudukan kaki dan peralatan harus aman untuk mencegah kendor karena beban. Karena titik tumpu dudukan kaki jauh dari sumbu silinder, ketahanan gaya lateralnya lemah (beban lateral biasanya tidak melebihi 10% dari beban pengenal). Cocok untuk skenario beban ringan dengan arah gerakan tetap (misalnya, mendorong benda kerja kecil).
Pemasangan Pivot: Silinder dipasang pada braket peralatan melalui pin pivot, memungkinkan silinder berayun di sekitar pin pivot (sudut ayunan biasanya ±15°). Kesesuaian antara pin pivot dan lubang trunnion silinder harus menggunakan penyesuaian transisi (misalnya, H7/g6), sehingga cocok untuk skenario di mana beban memiliki sudut ayunan yang besar (misalnya, mekanisme pembalikan material).
Untuk pendeteksian posisi, selain saklar magnet biasa, terdapat juga saklar batas dan sensor fotolistrik: Sakelar magnet mendeteksi posisi piston dengan merasakan cincin magnet pada piston, dengan kecepatan respon yang cepat (≤1ms). Selama pemasangan, perhatian harus diberikan pada keakuratan penyelarasan dengan cincin magnet (deviasi ≤1mm); jika tidak, kegagalan deteksi dapat terjadi. Sakelar batas dipicu oleh kontak mekanis, menawarkan keandalan tinggi namun kecepatan respons lambat (≥10ms), sehingga cocok untuk skenario dengan persyaratan kecepatan respons rendah (misalnya, perlindungan posisi batas peralatan). Sensor fotolistrik mencapai pemosisian dengan mendeteksi sinyal pemblokiran piston atau penggeser, tidak memerlukan kontak dengan badan silinder, sehingga cocok untuk lingkungan korosif atau suhu tinggi. Namun, perlu dipastikan bahwa tidak ada gangguan cahaya yang kuat di area deteksi.
4. Kontrol Kecepatan: Sesuai dengan Persyaratan Kondisi Kerja
Kecepatan silinder terutama dikendalikan oleh pelambatan pemasukan udara atau pelambatan buang, dan skenario penerapan serta logika penyesuaian kedua metode ini berbeda secara signifikan:
Pelambatan pemasukan udara melibatkan pemasangan katup throttle pada saluran masuk udara silinder untuk mengontrol kecepatan perpanjangan atau retraksi batang piston dengan membatasi aliran masuk. Metode ini memiliki keunggulan penyesuaian yang sederhana dan cocok untuk skenario dengan persyaratan stabilitas kecepatan yang rendah (misalnya, dorongan material biasa). Namun, ketika beban berubah, kecepatannya berfluktuasi secara signifikan (kisaran fluktuasi hingga ±20%). Misalnya, ketika berat benda kerja yang didorong bertambah dari 10kg menjadi 20kg, kecepatannya dapat menurun dari 150mm/s menjadi di bawah 100mm/s jika digunakan pembatasan pemasukan udara, sehingga mempengaruhi siklus produksi.
Pelambatan buang melibatkan pemasangan katup throttle di lubang pembuangan silinder untuk mengatur kecepatan gerak secara tidak langsung dengan mengontrol kecepatan buang. Karena pelambatan gas buang mempertahankan tekanan balik tertentu di dalam silinder, pelambatan ini secara efektif menekan fluktuasi kecepatan yang disebabkan oleh perubahan beban (kisaran fluktuasi dapat dikontrol dalam ±5%), sehingga lebih cocok untuk skenario dengan persyaratan tinggi untuk stabilitas kecepatan (misalnya, penyelarasan komponen dalam perakitan presisi). Selama penyetelan sebenarnya, perhatian harus diberikan pada posisi pemasangan katup throttle buang: untuk silinder kerja ganda, katup throttle harus dipasang di lubang pembuangan ruang tanpa batang dan ruang batang untuk menyesuaikan kecepatan ekstensi dan retraksi secara mandiri.
Selain itu, kecepatan silinder juga dipengaruhi oleh laju aliran pasokan udara dan diameter pipa. Jika panjang pipa melebihi 10m, diameter pipa harus ditingkatkan secara tepat (misalnya dari 8mm menjadi 10mm) untuk menghindari pengurangan kecepatan karena laju aliran yang tidak mencukupi. Jika gerakan berkecepatan sangat tinggi (>1m/s) diperlukan, katup solenoid aliran besar (diameter lubang ≥15mm) harus dipilih, dikombinasikan dengan pipa pendek (≤5m) untuk mengurangi hambatan aliran gas.
5. Pencocokan Aksesori: Memastikan Pengoperasian Sistem yang Lancar
Pemilihan aksesori yang rasional secara langsung mempengaruhi stabilitas operasional dan masa pakai silinder, dan aksesori utama seperti saluran pipa, katup solenoid, dan konektor harus dipertimbangkan satu per satu:
Untuk saluran pipa, material harus dipilih berdasarkan tekanan kerja dan suhu sekitar: Saluran pipa poliuretan dapat digunakan untuk skenario suhu normal dan tekanan rendah (tekanan ≤1MPa, suhu -5℃ hingga 60℃) karena fleksibilitasnya yang baik dan ringan, sehingga cocok untuk skenario gerakan yang sering ditekuk (misalnya, silinder di ujung lengan robot). Pipa nilon sebaiknya digunakan untuk skenario suhu sedang (suhu -20℃ hingga 120℃) karena ketahanan penuaannya yang lebih baik. Pipa polytetrafluoroethylene cocok untuk lingkungan korosif karena tahan terhadap asam dan basa kuat. Diameter pipa harus sesuai dengan antarmuka silinder; spesifikasi antarmuka silinder umum mencakup G1/8, G1/4, dan G3/8, sesuai dengan diameter pipa masing-masing 6mm, 8mm, dan 10mm. Menggunakan diameter pipa yang terlalu kecil akan mengakibatkan laju aliran tidak mencukupi dan kecepatan silinder berkurang.
Katup solenoid adalah komponen inti untuk mengendalikan pergerakan silinder dan harus dipilih berdasarkan jenis silinder dan persyaratan gerak: Silinder kerja tunggal memerlukan katup solenoid 2/3 arah (mengontrol pemasukan dan pembuangan udara), sedangkan silinder kerja ganda memerlukan katup solenoid 5/2 arah (mengontrol pemasukan dan pembuangan udara untuk ruang tanpa batang dan ruang batang). Spesifikasi tegangan katup solenoid harus sesuai dengan catu daya peralatan (spesifikasi umum mencakup DC24V dan AC220V), dan waktu respons harus ≤10ms untuk memenuhi persyaratan gerakan frekuensi tinggi. Selain itu, di lingkungan berdebu atau lembab, katup solenoid dengan tingkat perlindungan IP65 atau lebih tinggi harus dipilih untuk mencegah kerusakan pada komponen internal.
Konektor digunakan untuk menghubungkan pipa ke silinder dan katup solenoid, dan model yang sesuai dengan diameter pipa dan spesifikasi antarmuka harus dipilih: Fitting sambungan cepat memungkinkan pemasangan yang mudah dan cocok untuk skenario yang memerlukan pembongkaran sering (misalnya, fase commissioning peralatan). Perlengkapan kompresi menawarkan kinerja penyegelan yang lebih baik dan cocok untuk skenario yang memerlukan pengoperasian stabil jangka panjang (misalnya, peralatan lini produksi). Di lingkungan dengan getaran besar (misalnya peralatan mesin), konektor dengan mur pengunci harus digunakan untuk mencegah kendor dan kebocoran.
IV. Tips Perawatan: Bagaimana Memperpanjang Umur Servis Silinder Pneumatik?
Perawatan ilmiah dapat meningkatkan keandalan silinder secara signifikan dan mengurangi kejadian kegagalan. Intinya terletak pada empat aspek utama: pemurnian pasokan udara, perlindungan segel, inspeksi rutin, dan diagnosis kesalahan. Di bawah ini adalah metode praktis yang terperinci:
1. Pemurnian Pasokan Udara: Mengurangi Keausan Internal
Kelembaban, oli, dan kotoran di udara bertekanan adalah penyebab utama keausan internal silinder dan penuaan seal. Sistem pemurnian tiga tahap diperlukan untuk mencapai filtrasi yang efisien:
Filtrasi primer (pra-filtrasi): Filter saluran utama dipasang di saluran keluar kompresor udara dengan presisi filtrasi 5-10μm, terutama digunakan untuk menghilangkan kotoran partikulat besar (misalnya karat, debu) dari udara dan memisahkan bagian dari air cair dan minyak. Katup pembuangan harus dibuka secara teratur (setiap 1-2 minggu) untuk mengalirkan air. Di lingkungan dengan kelembapan tinggi (misalnya musim hujan di wilayah selatan), frekuensi pengurasan harus ditingkatkan (1-2 kali sehari) untuk mencegah penumpukan air di dalam filter.
Filtrasi sekunder (filtrasi presisi): Filter presisi dipasang di sirkuit pasokan udara silinder dengan presisi filtrasi 1-5μm untuk selanjutnya menghilangkan kotoran halus dan kabut oli. Elemen filter pada filter presisi harus diganti secara berkala (setiap 3-6 bulan). Di lingkungan yang berdebu (misalnya bengkel pengolahan bijih), siklus penggantian harus dipersingkat (setiap 1-2 bulan). Saat mengganti, suplai udara harus dimatikan terlebih dahulu, dan tekanan di dalam filter harus dihilangkan untuk mencegah kotoran masuk ke sirkuit hilir.
Filtrasi tersier (pengolahan kabut oli): Untuk silinder pelumasan bebas oli (digunakan pada beberapa peralatan industri makanan dan farmasi), pemisah kabut oli harus dipasang setelah filter presisi dengan presisi filtrasi 0,01μm untuk menghilangkan sisa kabut oli dari udara, memastikan kandungan oli di udara yang masuk ke dalam silinder adalah ≤0,01mg/m³. Elemen filter pemisah kabut oli harus diganti setiap 6-12 bulan, dan pengukur tekanan diferensial harus digunakan untuk memantau status penyumbatan elemen filter. Jika tekanan diferensial melebihi 0,1MPa, elemen filter harus segera diganti.
Selain itu, tekanan katup pengurang tekanan harus disesuaikan secara stabil dalam kisaran tekanan kerja terukur silinder (biasanya 0,4-0,6MPa) untuk menghindari kerusakan pada segel yang disebabkan oleh operasi tekanan berlebih. Jika peralatan tidak digunakan dalam waktu lama (lebih dari 1 bulan), pasokan udara harus dimatikan, dan udara bertekanan di dalam silinder harus dihilangkan untuk mencegah korosi internal.
2. Perlindungan Segel: Memblokir Bahaya Eksternal
Segel adalah komponen kunci untuk mencegah kebocoran gas dan memastikan pengoperasian normal silinder. Tindakan perlindungan yang ditargetkan harus diambil berdasarkan skenario penerapan:
Inspeksi harian: Permukaan batang piston silinder harus diperiksa setiap minggu dari goresan atau korosi. Jika ditemukan bintik-bintik karat atau goresan pada permukaan batang piston, harus segera dipoles perlahan dengan amplas halus (800-1000 grit), kemudian diberi gemuk khusus (misalnya gemuk berbahan dasar litium) untuk mencegah kerusakan pada segel. Pada saat yang sama, periksa apakah ada kebocoran pada sambungan antara tutup ujung silinder dan laras silinder. Jika ditemukan kebocoran, kencangkan baut penghubung (torsi harus sesuai dengan persyaratan manual silinder untuk menghindari deformasi barel silinder akibat pengencangan berlebihan). Jika kebocoran masih terjadi setelah pengencangan, ganti paking tutup ujung.
Penggantian segel: Ketika silinder mengalami peningkatan kebocoran (melebihi 10mL/menit), kecepatan gerak berkurang secara signifikan, atau batang piston macet, segel harus segera diganti. Sebelum penggantian, silinder harus dibongkar, dan komponen seperti laras silinder dan piston harus dibersihkan (dibersihkan dengan etanol anhidrat atau minyak tanah; pelarut korosif harus dihindari). Saat mengganti, segel yang sesuai dengan model aslinya harus dipilih (perhatian harus diberikan pada kecocokan material, misalnya segel karet fluoro untuk skenario suhu tinggi), dan sedikit gemuk harus dioleskan ke permukaan segel selama pemasangan untuk mengurangi resistensi pemasangan dan menghindari kerusakan segel.
Perlindungan debu: Di lingkungan berdebu (misalnya bengkel pengerjaan kayu, pabrik pengolahan semen), penutup debu (misalnya penutup debu teleskopik, penutup debu yang dapat dilipat) harus dipasang di ujung batang piston silinder untuk mencegah debu memasuki bagian dalam silinder. Penutup debu harus diperiksa secara rutin (setiap 2-4 minggu); jika ditemukan kerusakan sebaiknya segera diganti untuk mencegah debu masuk ke dalam barel silinder melalui batang piston dan memperparah keausan internal.
3. Inspeksi Reguler: Pemecahan Masalah Tepat Waktu
Inspeksi rutin merupakan cara penting untuk mencegah kegagalan silinder. Sistem inspeksi bulanan, triwulanan, dan tahunan harus ditetapkan, dengan item dan standar inspeksi yang jelas:
Inspeksi bulanan: Fokus pada pemeriksaan status pengoperasian silinder, termasuk apakah gerakannya mulus, apakah ada suara yang tidak normal (misalnya, suara kebocoran "mendesis", suara benturan mekanis "klak"), dan apakah batang piston bergerak dengan lancar (tidak ada kemacetan atau defleksi). Pada saat yang sama, periksa keakuratan deteksi sakelar magnet dengan menekan piston secara manual dan mengamati apakah sakelar magnet dapat mendeteksi posisi piston secara akurat. Jika terjadi kegagalan deteksi, sesuaikan posisi pemasangan sakelar magnet atau ganti sakelar.
Inspeksi triwulanan: Bongkar dan periksa komponen utama silinder, termasuk piston, batang piston, dan ring pemandu. Periksa apakah terdapat keausan pada permukaan piston (piston harus diganti jika jumlah keausan melebihi 0,1 mm), kesalahan kelurusan batang piston (batang piston harus dikalibrasi atau diganti jika kesalahan melebihi 0,1 mm/m), dan keausan ring pemandu (cincin pemandu harus diganti jika jarak bebas melebihi 0,2 mm). Selain itu, periksa kekasaran permukaan dinding bagian dalam laras silinder; jika ditemukan goresan atau karat yang jelas, laras silinder harus diperbaiki dengan alat asah atau diganti.
Inspeksi tahunan: Uji kinerja silinder secara keseluruhan, termasuk pengujian gaya dorong/tarikan (ukur gaya keluaran aktual dengan dinamometer; jika penyimpangan dari nilai pengenal melebihi 10%, selidiki penyebabnya, seperti keausan segel atau tekanan pasokan udara yang tidak mencukupi), pengujian kebocoran (ukur kebocoran silinder pada tekanan terukur; ganti segel jika kebocoran melebihi nilai standar), dan pengujian masa pakai (simulasikan kondisi kerja aktual dan operasikan terus menerus selama lebih dari 100.000 siklus untuk mengamati apakah silinder memiliki kegagalan). Pada saat yang sama, kencangkan sepenuhnya baut penghubung dan konektor silinder untuk mencegah kendor akibat getaran jangka panjang.
4. Diagnosis Kesalahan: Lokasi dan Resolusi Cepat
Ketika silinder gagal, pemecahan masalah harus mengikuti prinsip "eksternal pertama, internal kedua; sederhana pertama, kompleks kedua". Berikut kesalahan umum dan solusinya:
Kesalahan 1: Silinder bergerak lambat atau tidak bergerak sama sekali
Kemungkinan penyebabnya: ① Tekanan suplai udara tidak mencukupi (penyesuaian katup pengurang tekanan yang tidak tepat atau kegagalan kompresor udara); ② Pipa tersumbat atau berukuran terlalu kecil (pipa tersumbat oleh kotoran atau diameter pipa tidak memenuhi persyaratan); ③ Kegagalan katup solenoid (koil terbakar atau inti katup macet); ④ Seal yang menua (kebocoran akibat seal piston yang aus).
Solusi: ① Periksa tekanan suplai udara, sesuaikan katup pengurang tekanan ke tekanan terukur, dan perbaiki atau ganti kompresor udara jika rusak; ② Bongkar pipa dan tiup bagian yang tersumbat dengan udara bertekanan; mengganti pipa dengan diameter lebih besar jika diameter pipa tidak mencukupi; ③ Periksa tegangan kumparan katup solenoid, ganti kumparan jika terbakar, dan bongkar serta bersihkan inti katup jika macet; ④ Bongkar silinder dan ganti segel yang sudah tua.
Kesalahan 2: Kebocoran silinder parah
Kemungkinan penyebabnya: ① Gasket tutup ujung rusak (baut kendor atau paking sudah tua); ② Segel batang piston aus (permukaan batang piston tergores atau segel menua); ③ Silinder barel dan seal piston rusak (piston aus atau seal sudah tua); ④ Konektor longgar (sambungan kendor akibat getaran).
Solusi: ① Kencangkan baut penutup ujung dan ganti paking jika sudah tua; ② Perbaiki permukaan batang piston yang tergores dan ganti segel batang piston; ③ Ganti piston dan seal piston; ④ Kencangkan konektor dan ganti jika rusak.
Kesalahan 3: Kebisingan tidak normal selama pengoperasian silinder
Kemungkinan penyebabnya: ① Defleksi batang piston (pemasangan yang tidak tepat atau cincin pemandu yang aus); ② Sistem penyangga yang gagal (penyesuaian sekrup penyangga yang tidak tepat atau segel penyangga yang aus); ③ Kotoran di dalam laras silinder (kotoran masuk ke dalam laras silinder karena pemurnian pasokan udara yang tidak memadai); ④ Dampak pergantian katup solenoid (kecepatan respons katup solenoid cepat atau tanpa perangkat penyangga).
Solusi: ① Perbaiki posisi pemasangan silinder dan ganti cincin pemandu yang aus; ② Sesuaikan kembali sekrup penyangga dan ganti segel penyangga jika sudah aus; ③ Bersihkan laras silinder dan tingkatkan pemurnian pasokan udara; ④ Pasang katup throttle di outlet katup solenoid untuk mengurangi laju aliran gas, atau pilih katup solenoid dengan fungsi penyangga.
Kesalahan 4: Kegagalan deteksi sakelar magnetik
Kemungkinan penyebabnya: ① Posisi pemasangan saklar magnet yang tidak tepat (tidak sejajar dengan cincin magnet pada piston); ② Demagnetisasi cincin magnetik (kekuatan magnet cincin magnetik berkurang karena start-stop frekuensi tinggi atau lingkungan suhu tinggi); ③ Kegagalan sakelar magnetik (koil terbakar atau kerusakan komponen deteksi); ④ Faktor interferensi (medan magnet kuat atau interferensi peralatan frekuensi tinggi di dekatnya).
Solusi: ① Sesuaikan posisi pemasangan sakelar magnet untuk memastikan kesejajaran dengan cincin magnet; ② Ganti cincin magnet yang mengalami kerusakan magnetik; ③ Ganti saklar magnetik; ④ Jauhkan dari medan magnet yang kuat atau peralatan frekuensi tinggi, atau pilih sakelar magnet anti-interferensi.
V. Analisis Mendalam Skenario Penerapan Umum: Solusi Praktis Berdasarkan Kondisi Kerja
Penerapan silinder pneumatik di berbagai industri memerlukan desain yang dioptimalkan berdasarkan kondisi kerja tertentu. Pemilihan, pemasangan, commissioning, dan pengaturan parameter silinder sangat bervariasi antar skenario. Di bawah ini adalah tabel ringkasan parameter aplikasi inti untuk empat industri pada umumnya, diikuti dengan solusi praktis terperinci:
| Bidang Industri | Persyaratan Inti | Tipe Silinder yang Direkomendasikan | Persyaratan Parameter Utama | Instalasi & Pemeliharaan |
| Manufaktur Elektronik | Getaran Rendah Presisi Tinggi | Miniatur Dipandu, Silinder Ruang Bersih | Bore 12-25mm, Akurasi Pengulangan ±0,02mm, Kebersihan ISO Kelas 5 | Pemasangan: Kalibrasi paralelisme laser (≤0,01 mm/m), perpipaan PTFE Perawatan: Pembersihan permukaan bulanan, pemeriksaan segel triwulanan |
| Manufaktur Otomotif | Umur Panjang Beban Tinggi | Rotary Tugas Berat, Rack-and-Pinion | Bor 80-125mm, Torsi ≥50N·m, Kekuatan ≥800MPa | Pasang: Sambungan pin dowel (jarak ≤0,03mm), Pemandu yang diperkuat Perawatan: Pelumasan batang per shift, Pembersihan buffer mingguan |
| Kemasan Makanan | Pembersihan Mudah Bebas Polusi | Baja Tahan Karat, Dilapisi Anti Lengket | Badan SUS316L, Ra ≤0,8μm, Segel FDA | Pemasangan: Jauh dari jalur produk, pipa food grade (penggantian triwulanan) Pemeliharaan: Uji mikroba bulanan, Pemeriksaan kepatuhan setengah tahunan |
| Logistik & Pergudangan | Keandalan Tinggi Berkecepatan Tinggi | Silinder Tipis Berkecepatan Tinggi | Diameter lubang 32-63mm, kecepatan 30-50 siklus/menit, ketahanan lelah ≥1 juta siklus | Pasang: Sambungan mengambang (±3°), Katup buang cepat Pertahankan: Pemeriksaan keausan saluran bulanan, Pengoptimalan waktu triwulanan |
1. Industri Manufaktur Elektronik: Kontrol Tepat untuk Skenario Perakitan Presisi
Dalam skenario presisi seperti pengelasan motherboard ponsel dan pengemasan chip, silinder harus mencapai posisi tingkat mikron dan gerakan stabil, dengan persyaratan inti "getaran rendah presisi tinggi":
Adaptasi Pemilihan: Prioritaskan silinder berpemandu miniatur (misalnya, diameter lubang 12mm-25mm) dengan struktur poros pemandu ganda, sehingga mencapai akurasi pemosisian berulang ±0,02mm untuk menghindari penyimpangan posisi yang disebabkan oleh beban eksentrik pada silinder poros tunggal. Untuk penanganan chip, silinder khusus ruang bersih (ISO Kelas 5 atau lebih tinggi) dengan lapisan emisi partikel rendah harus dipilih untuk mencegah kontaminasi debu pada pin chip.
Instalasi & Commissioning: Selama instalasi, gunakan alat penyelarasan laser untuk mengkalibrasi paralelisme antara sumbu silinder dan meja kerja (kesalahan ≤0,01mm/m) untuk menghindari gaya lateral yang merusak komponen presisi. Pipa PTFE (diameter dalam 4mm-6mm) harus digunakan untuk mengurangi dampak denyut aliran udara terhadap stabilitas gerakan; sementara itu, pengatur tekanan presisi (akurasi ±0,005MPa) harus dipasang di saluran masuk udara silinder untuk menstabilkan tekanan kerja pada 0,3-0,4MPa, mencegah penyimpangan pengelasan yang disebabkan oleh fluktuasi tekanan.
Pengoptimalan Parameter: Gunakan pelambatan gas buang untuk kontrol kecepatan, sesuaikan kecepatan ke 30-50mm/s melalui katup throttle mikro, dan sesuaikan dengan bantalan penyangga fleksibel (kekerasan 50-60 Shore A) untuk menghindari perpindahan chip yang disebabkan oleh benturan akhir langkah. Di stasiun pengelasan, sensor tekanan dapat dipasang di ujung batang piston silinder untuk memantau tekanan kontak secara real time (biasanya dikontrol pada 5-10N), dan sistem akan segera mati jika tekanan tidak normal untuk melindungi chip dari kerusakan tekanan.
2. Industri Manufaktur Otomotif: Jaminan Stabilitas untuk Skenario Penanganan Beban Berat
Dalam skenario seperti pengelasan bodi otomotif dan perakitan sasis, silinder harus menahan beban berat (50-200kg) dan sering beroperasi, dengan persyaratan inti "masa pakai beban tinggi yang panjang":
Adaptasi Seleksi: Pilih silinder tugas berat (diameter lubang 80mm-125mm) dengan batang piston yang terbuat dari baja 45# dengan pelapisan krom (ketebalan pelapisan 20-30μm) dan kuat tekan ≥800MPa untuk menghindari pembengkokan batang piston di bawah beban berat jangka panjang. Untuk pembalikan bak (misalnya, pembalikan dan penanganan 90°), silinder putar rak-dan-pinion (torsi ≥50N·m) harus dipasangkan dengan rem elektromagnetik untuk mencegah bak tergelincir saat listrik padam.
Instalasi & Commissioning: Braket instalasi harus dilas dari pelat baja Q235 dengan ketebalan ≥10mm untuk memastikan kekuatan menahan beban; sambungan antara silinder dan braket sebaiknya menggunakan baut pin dowel (jarak pas ≤0,03mm) untuk menghindari penyimpangan gerak akibat baut yang kendor. Pada jalur konveyor sasis, silinder tanpa batang harus dilengkapi dengan rel pemandu yang diperkuat (kapasitas menahan beban ≥300kg), dan blok pembatas harus dipasang di kedua ujung rel pemandu untuk mencegah penggeser berdampak pada tutup ujung karena overtravel.
Optimalisasi Perawatan: Periksa status pelumasan permukaan batang piston setiap shift (8 jam), gunakan gemuk suhu tinggi (tahan suhu -30℃ hingga 150℃) untuk mengurangi keausan; bongkar tutup ujung silinder setiap minggu untuk membersihkan kotoran di ruang penyangga dan mengganti segel penyangga yang sudah tua (biasanya poliuretan) untuk menghindari kerusakan akibat benturan yang disebabkan oleh kegagalan penyangga.
3. Industri Pengemasan Makanan: Desain Kepatuhan untuk Skenario Higienis
Dalam skenario seperti pengisian makanan dan penyegelan kemasan, silinder harus memenuhi standar kebersihan (misalnya sertifikasi FDA), dengan persyaratan inti "pembersihan mudah bebas polusi":
Adaptasi Seleksi: Pilih silinder baja tahan karat (bahan barel silinder SUS316L) dengan permukaan yang dipoles (kekasaran Ra ≤0,8μm) untuk mencegah adhesi sisa makanan; segel harus terbuat dari karet fluoro food grade (sesuai dengan FDA 21 CFR Part 177) untuk mencegah pelepasan zat berbahaya. Untuk isian saus, silinder yang dilapisi anti lengket (misalnya lapisan Teflon) harus dipilih untuk mengurangi residu saus.
Instalasi & Commissioning: Silinder harus dipasang jauh dari jalur pengangkutan makanan untuk mencegah kontaminasi makanan oleh kebocoran udara bertekanan; saluran pipa harus menggunakan tabung silikon food grade (diameter dalam 8mm-10mm), diganti setiap tiga bulan untuk mencegah pelepasan partikel akibat penuaan. Di stasiun pengisian bahan bakar, alat kelengkapan sambungan cepat harus digunakan untuk sambungan antara silinder dan katup pengisian untuk memudahkan pembongkaran dan pembersihan; setelah setiap pembersihan, udara bertekanan harus digunakan untuk mengeringkan bagian dalam silinder untuk mencegah karat yang disebabkan oleh sisa kelembapan.
Pengujian Kepatuhan: Lakukan pengujian mikroba pada permukaan silinder setiap bulan (jumlah total bakteri ≤10CFU/cm²); jika pengujian gagal, rendam dan bersihkan dengan disinfektan food grade (misalnya larutan natrium hipoklorit), lalu bilas dengan air murni. Percayakan organisasi pihak ketiga untuk melakukan pengujian kepatuhan bahan setiap enam bulan untuk memastikan kepatuhan terhadap standar bahan yang bersentuhan dengan makanan.
4. Industri Logistik & Pergudangan: Operasi Efisien untuk Skenario Penyortiran dan Penanganan
Dalam skenario seperti penyortiran cepat dan penumpukan rak, silinder harus mencapai gerakan frekuensi tinggi (30-50 siklus per menit), dengan persyaratan inti "keandalan tinggi kecepatan tinggi":
Adaptasi Seleksi: Pilih silinder berkecepatan tinggi (diameter lubang 32mm-63mm) dengan piston yang terbuat dari paduan aluminium ringan (densitas 2,7g/cm³) untuk mengurangi gaya inersia; segel harus terbuat dari poliuretan gesekan rendah (koefisien gesekan ≤0,1) untuk memastikan kelancaran pengoperasian dalam gerakan frekuensi tinggi. Untuk konveyor penyortiran, silinder tipis (tinggi ≤40mm) harus dipilih untuk menghemat ruang pemasangan, dan katup buang cepat harus disesuaikan untuk mengurangi waktu buang sebesar 50% dan meningkatkan kecepatan gerak.
Instalasi & Commissioning: Sambungan antara silinder dan mekanisme penyortiran harus menggunakan sambungan mengambang untuk mengkompensasi kesalahan pemasangan (memungkinkan deviasi sudut ±3°) dan menghindari kemacetan yang disebabkan oleh gaya lateral; pipa harus menggunakan tabung poliuretan bertekanan tinggi (tekanan kerja ≤1.2MPa) dengan ketahanan lelah ≥1 juta siklus untuk mencegah pecahnya akibat pembengkokan frekuensi tinggi. Di stasiun penumpukan, sensor posisi (waktu respons ≤1 ms) harus dipasang pada silinder untuk memberi umpan balik ke posisi piston secara real-time dan berinteraksi dengan sistem kontrol penumpuk untuk memastikan penumpukan yang tepat.
Optimasi Efisiensi: Optimalkan urutan gerak silinder melalui pemrograman PLC. Misalnya, dalam skenario penyortiran, buka saluran masuk udara silinder 0,1 detik sebelumnya untuk mengurangi penundaan gerakan; pada saat yang sama, pasang katup throttle muffler di lubang pembuangan silinder untuk memastikan kecepatan sambil mengendalikan kebisingan di bawah 70dB, sesuai dengan standar kebisingan bengkel.
VI. Keterampilan Mengatasi Masalah Darurat: Metode Praktis untuk Pemulihan Produksi yang Cepat
Kegagalan silinder secara tiba-tiba selama produksi dapat menyebabkan downtime lini produksi. Menguasai keterampilan pemecahan masalah darurat dapat mempersingkat waktu diagnosis dan perbaikan kesalahan secara signifikan. Di bawah ini adalah tabel yang merangkum kesalahan umum dan solusi terkait, diikuti dengan operasi terperinci:
| Jenis Kesalahan | Penyebab Umum | Tindakan Penanganan Darurat | Rekomendasi Perawatan Lanjutan | Tindakan pencegahan |
| Kebocoran Pelabuhan Udara | Kelengkapan Longgar, Saluran Pipa Rusak | Kencangkan fitting (15-20N·m) dan bungkus dengan selotip Teflon; potong pipa yang rusak dan sambungkan kembali | Ganti pipa yang sudah tua, periksa kekencangan fitting secara teratur | Pita teflon dibungkus searah dengan putaran benang, kedalaman penyisipan pipa ≥10mm |
| Kebocoran Tutup Ujung | Baut Longgar, Segel Rusak | Kencangkan baut secara diagonal, tambahkan lembaran tembaga tipis; oleskan sealant suhu tinggi (sembuh dalam 30 menit) | Ganti seal, periksa keausan alur seal barel silinder | Sealant harus tahan suhu tinggi, tidak ada suplai udara sebelum proses curing |
| Kemacetan Batang Piston | Cincin Pemandu Aus, Poros Pemandu Bengkok | Oleskan gemuk berbahan dasar litium dan dorong berulang kali; luruskan sedikit poros pemandu (≤0,1 mm per waktu) | Ganti cincin pemandu, ganti poros pemandu jika bengkok parah | Berikan kekuatan yang seragam selama pelurusan, hindari kerusakan yang berlebihan pada komponen |
| Piston Menempel | Kotoran dalam Laras Silinder, Segel Cacat | Lap silinder barel dengan etanol anhidrat, segel terbalik sementara untuk digunakan | Bersihkan laras silinder secara menyeluruh, ganti segel yang rusak | Hindari pelarut korosif, keringkan secara menyeluruh setelah dibersihkan |
| Gangguan Pasokan Udara | Kegagalan Kompresor Udara, Saluran Pipa Tersumbat | Beralih ke kompresor udara cadangan, gunakan udara kemasan untuk pasokan sementara; pipa pembersih terbalik | Perbaiki kompresor udara, ganti pipa yang tersumbat | Tekanan udara botol disesuaikan menjadi 0,5MPa, jauhkan dari personel |
| Kegagalan Katup Solenoid | Inti Katup Terjebak, Kumparan Terbakar | Bersihkan inti katup, ganti dengan katup solenoid cadangan; kontrol melalui katup udara manual | Perbaiki kumparan katup solenoid, bersihkan inti katup secara teratur | Pengawasan personel khusus selama kontrol manual, hindari kesalahan pengoperasian |
| Kerusakan Sakelar Magnetik | Demagnetisasi Cincin Magnetik, Kegagalan Sakelar | Pasang lembaran magnet yang kuat, pasang sumbat mekanis; Kontrol penundaan PLC | Ganti cincin dan sakelar magnet, kalibrasi posisi deteksi | Waktu tunda disesuaikan dengan kecepatan gerakan sebenarnya, hindari perjalanan berlebihan |
1. Kesalahan Kebocoran Mendadak: Penyegelan Sementara dan Penggantian Cepat
Ketika silinder mengalami kebocoran saluran udara (misalnya fitting longgar) atau kebocoran tutup ujung (misalnya segel rusak), jika suku cadang tidak dapat segera diganti karena kendala produksi, tindakan sementara dapat diambil untuk melanjutkan produksi:
Keadaan Darurat Kebocoran Port Udara: Jika fitting longgar, kencangkan dengan kunci pas (torsi seperti yang ditentukan dalam manual, biasanya 15-20N·m). Jika kebocoran masih terjadi setelah pengencangan, bungkus pita Teflon (3-5 putaran, searah dengan putaran benang) dan kencangkan kembali. Jika pipa rusak, gunakan alat penyambung cepat untuk memotong bagian yang rusak dan menyambungkan kembali pipa (pastikan kedalaman penyisipan ≥10mm) untuk memulihkan pasokan udara untuk sementara; ganti seluruh pipa selama jeda produksi.
Darurat Kebocoran Tutup Ujung: Jika baut tutup ujung kendor, gunakan kunci momen untuk mengencangkannya secara diagonal (deviasi torsi ≤5%). Jika kebocoran masih terjadi, letakkan lembaran tembaga tipis (ketebalan 0,1-0,2 mm) di antara tutup ujung dan laras silinder untuk meningkatkan penyegelan. Jika segel rusak dan tidak ada suku cadang yang tersedia, aplikasikan sealant bersuhu tinggi (misalnya, sealant silikon) pada alur segel, dan lanjutkan penggunaan sementara setelah sealant mengeras (kira-kira 30 menit); segera ganti segel selama jeda produksi.
2. Kesalahan Motion Jamming: Pelumasan Sementara dan Pembersihan Pengotor
Ketika silinder mengalami kemacetan batang piston (misalnya, cincin pemandu yang aus) atau piston lengket (misalnya, kotoran di dalam laras silinder), perawatan sementara dapat memulihkan gerakan dan menghindari waktu henti lini produksi yang berkepanjangan:
Darurat Kemacetan Batang Piston: Pertama, matikan pasokan udara dan dorong batang piston secara manual. Jika terasa ada hambatan yang signifikan, oleskan sedikit gemuk pelumas (misalnya gemuk berbahan dasar litium) ke permukaan batang piston dan dorong batang piston berulang kali (10-20 kali) untuk melumasi cincin pemandu. Jika kemacetan masih terjadi, periksa apakah poros pemandu bengkok; jika sedikit bengkok, gunakan alat pelurus untuk meluruskannya secara perlahan (≤0,1 mm per penyesuaian) untuk memulihkan gerakan sementara, dan ganti poros pemandu nanti.
Darurat Piston Menempel: Matikan pasokan udara, bongkar tutup ujung silinder, dan periksa dinding bagian dalam laras silinder dengan senter. Jika ditemukan kotoran (misalnya serutan logam), seka dinding bagian dalam dengan kain lembut yang dicelupkan ke dalam etanol anhidrat (hindari menggores tabung silinder). Pada saat yang sama, periksa apakah seal piston rusak; jika segel berubah bentuk, segel dapat dibalik sementara (hanya untuk penggunaan darurat; penggunaan jangka panjang memerlukan penggantian), kemudian pasang kembali silinder untuk melanjutkan produksi sementara.
3. Kesalahan Tanpa Gerakan: Diagnosis Cepat dan Solusi Alternatif
Ketika silinder gagal bergerak seluruhnya (misalnya, kegagalan katup solenoid atau gangguan pasokan udara), segera temukan titik kesalahannya. Jika perbaikan segera tidak memungkinkan, solusi alternatif dapat digunakan untuk mempertahankan produksi:
Darurat Gangguan Pasokan Udara: Periksa apakah kompresor udara dimatikan. Jika kompresor udara rusak, alihkan ke kompresor udara cadangan (jika tersedia) atau gunakan udara bertekanan dalam kemasan (tekanan disesuaikan hingga 0,5MPa) untuk pasokan sementara. Jika pipa tersumbat, bersihkan pipa dengan arah sebaliknya (dari ujung silinder ke ujung katup solenoid) dengan udara bertekanan untuk membersihkan penyumbatan dan memulihkan aliran udara.
Darurat Kegagalan Katup Solenoid: Bongkar katup solenoid dan periksa apakah inti katup macet. Jika macet, bersihkan inti katup dengan etanol anhidrat (hindari pelarut korosif); jika katup masih rusak setelah pemasangan ulang, ganti sementara dengan katup solenoid cadangan (pastikan voltase dan diameter lubang konsisten). Jika tidak ada katup solenoid cadangan, untuk silinder kerja ganda, operasikan katup udara secara manual (misalnya katup bola) untuk mengontrol pemasukan dan pembuangan udara, pertahankan gerakan dasar untuk sementara sampai masalah teratasi.
4. Darurat Kerusakan Sakelar Magnetik: Deteksi Sementara dan Pemosisian Alternatif
Ketika sakelar magnetis gagal mendeteksi posisi piston (misalnya, demagnetisasi cincin magnetis atau kegagalan sakelar), metode deteksi sementara dapat digunakan untuk memastikan keselamatan produksi:
Darurat Demagnetisasi Cincin Magnetik: Pasang lembaran magnet yang kuat (misalnya, lembaran magnet neodymium-besi-boron) ke posisi yang sesuai dengan piston untuk meningkatkan kekuatan medan magnet dan memulihkan sementara fungsi deteksi sakelar magnet. Jika lembaran magnetik tidak efektif, pasang penghenti mekanis pada akhir langkah silinder, dan aktifkan sakelar batas melalui penghenti untuk menggantikan sakelar magnetik untuk deteksi posisi, untuk menghindari benturan piston yang bergerak berlebihan.
Kegagalan Sakelar Darurat: Ganti dengan sakelar magnet cadangan (pastikan model konsisten). Jika tidak ada saklar cadangan yang tersedia, atur kontrol penundaan melalui program PLC (atur penundaan berdasarkan waktu gerak silinder, misalnya 1 detik untuk perpanjangan, 0,8 detik untuk retraksi) untuk menggantikan deteksi posisi untuk sementara. Pada saat yang sama, atur personel untuk memantau di lokasi untuk mencegah kerusakan peralatan yang disebabkan oleh gerakan abnormal.
VII. Kesalahpahaman Umum dalam Pemasangan dan Komisioning Silinder Pneumatik: Bahaya dan Metode Penghindaran
Pengoperasian yang tidak tepat selama pemasangan dan commissioning silinder dapat memperpendek masa pakai, seringnya kegagalan operasional, dan bahkan bahaya keselamatan peralatan. Di bawah ini adalah enam kesalahpahaman umum, dianalisis dengan kasus-kasus praktis untuk menyoroti bahaya, dan solusi praktis untuk menghindarinya diberikan:
1. Mengabaikan Koaksialitas Selama Pemasangan, Penjajaran Paksa Menyebabkan Kerusakan Beban Eksentrik
Kesalahpahaman Umum: Selama pemasangan silinder, koaksialitas antara batang piston dan beban tidak dikalibrasi; silinder dipasang langsung dengan baut, atau karena ketelitian braket peralatan tidak mencukupi, sumbu silinder menyimpang dari arah gerakan beban (melebihi 0,5 mm/m). Misalnya, di pabrik elektronik, deviasi pengelasan braket menyebabkan kesalahan koaksialitas sebesar 1,2 mm/m selama pemasangan silinder penanganan chip. Setelah 1 minggu pengoperasian, batang piston bengkok secara signifikan, dan segelnya aus dan bocor.
Analisis Bahaya: Penyimpangan koaksialitas menyebabkan silinder menanggung gaya lateral, meningkatkan gesekan antara batang piston dan cincin pemandu. Segel dikompresi secara tidak merata, menyebabkan peningkatan kebocoran 3-5 kali lipat dibandingkan kondisi normal. Dalam kasus yang parah, batang piston dapat bengkok dan laras silinder dapat tergores, sehingga mengurangi masa pakai hingga 1/3 dari tingkat normal.
Metode Penghindaran:
Sebelum pemasangan, gunakan detektor koaksialitas laser untuk mengkalibrasi sumbu silinder dan arah gerakan beban, memastikan deviasi ≤0,1 mm/m. Jika presisi braket peralatan tidak mencukupi, tambahkan shim penyetel (ketebalan 0,1-0,5 mm) antara silinder dan braket, dan lakukan penyetelan halus secara bertahap hingga koaksial.
Untuk silinder langkah panjang (>500mm), pasang bantalan pemandu di ujung batang piston untuk mendistribusikan gaya lateral. Jika beban memiliki sedikit ayunan, pilih metode pemasangan trunnion dengan bantalan bola, yang memungkinkan kompensasi sudut ±5°.
2. Pemilihan Saluran Pipa Secara Acak, Diameter yang Tidak Cocok Mempengaruhi Kinerja Gerakan
Kesalahpahaman Umum: Diasumsikan bahwa jaringan pipa hanya berfungsi untuk memasok udara, sehingga pipa dengan diameter yang terlalu kecil atau bahan yang tidak sesuai dipilih secara acak. Misalnya, sebuah pabrik suku cadang mobil mengganti pipa 10mm dari silinder berdiameter lubang 80mm dengan yang 6mm, mengakibatkan kecepatan perpanjangan silinder turun dari 200mm/s menjadi 80mm/s, yang gagal memenuhi siklus produksi. Pabrik lain menggunakan pipa poliuretan biasa di lingkungan bersuhu tinggi (150℃), dan pipa tersebut melunak dan pecah setelah 3 jam, menyebabkan gangguan pasokan udara.
Analisis Bahaya: Diameter pipa yang terlalu kecil menyebabkan aliran udara tidak mencukupi, sehingga mengurangi kecepatan gerak silinder (untuk setiap pengurangan diameter 1 mm, kecepatan berkurang sekitar 20%-30%). Pada saat yang sama, hal ini meningkatkan hambatan aliran udara, memperluas perbedaan tekanan antara kedua ujung silinder dan menyebabkan kemacetan gerakan. Bahan yang tidak sesuai mempercepat penuaan dan pecahnya pipa, dan bahkan dapat melepaskan zat berbahaya yang mencemari lingkungan (misalnya, pipa karet biasa melepaskan bahan pemlastis di bengkel makanan).
Metode Penghindaran:
Tentukan diameter pipa berdasarkan diameter lubang silinder dan persyaratan kecepatan gerak, dengan mengacu pada rumus: Diameter pipa (mm) ≈ Diameter lubang silinder (mm) × 0,12 (misalnya, diameter lubang 80mm sama dengan diameter pipa 10mm). Jika diperlukan kecepatan tinggi (>300mm/s), diameternya dapat ditingkatkan secara tepat (misalnya, silinder dengan diameter lubang 80mm menggunakan pipa 12mm).
Pilih bahan pipa sesuai dengan suhu sekitar: Pipa poliuretan untuk suhu normal (-10℃ hingga 60℃), pipa nilon untuk suhu sedang (-20℃ hingga 120℃), pipa polytetrafluoroethylene untuk suhu tinggi (-30℃ hingga 200℃), dan pipa bergelombang baja tahan karat untuk lingkungan korosif.
3. Penyesuaian Tekanan Buta, Operasi Tekanan Berlebih atau Tekanan Tidak Memadai
Kesalahpahaman Umum: Selama commissioning, tekanan pasokan udara disesuaikan di atas tekanan terukur silinder (misalnya, menyesuaikan dari nilai 0,6MPa hingga 0,8MPa) untuk mencapai kecepatan gerak; atau tekanan dikurangi di bawah 0,2MPa untuk "penghematan energi", sehingga mengakibatkan ketidakmampuan untuk mendorong beban. Misalnya, jalur penyortiran logistik menyesuaikan tekanan silinder menjadi 0,9MPa, dan setelah 1 bulan, ditemukan deformasi plastis pada dinding bagian dalam laras silinder, dengan segel yang rusak total. Pabrik lain mengurangi tekanan menjadi 0,15MPa, menyebabkan silinder tidak mampu mendorong beban seberat 20kg, dan mesin penyortir sering mati.
Analisis Bahaya: Pengoperasian tekanan berlebih menyebabkan tekanan internal silinder melebihi batas bantalan desain, menyebabkan ekspansi dan deformasi barel silinder, kerusakan alur segel tutup ujung, dan peningkatan kebocoran yang tajam. Pada saat yang sama, batang piston mempunyai daya dorong yang berlebihan; jika beban tertahan maka batang piston rawan patah. Tekanan yang tidak mencukupi mengakibatkan gaya keluaran silinder tidak memenuhi kebutuhan beban, sehingga menyebabkan stagnasi gerakan atau bahkan "merangkak" (kecepatan tidak merata), yang mempengaruhi keakuratan produksi.
Metode Penghindaran:
Sebelum commissioning, lihat manual silinder untuk mengonfirmasi kisaran tekanan kerja terukur (biasanya 0,4-0,6MPa), dan atur tekanan ke 80%-90% dari nilai terukur melalui pengatur tekanan presisi (misalnya, menyetel 0,5MPa untuk nilai terukur 0,6MPa). Hal ini memastikan kekuatan keluaran yang cukup sekaligus menghindari kerusakan akibat tekanan berlebih.
Jika penyesuaian tekanan diperlukan, maka harus dikombinasikan dengan perhitungan beban: Tentukan tekanan efektif minimum (tekanan terendah yang dapat mendorong beban dan memastikan gerakan stabil) melalui pengujian sebenarnya, dan tambahkan margin 10%-15% berdasarkan ini untuk mengatur tekanan akhir. Misalnya, jika tekanan efektif minimum untuk mendorong beban horizontal seberat 20kg diuji menjadi 0,3MPa, tekanan akhir diatur ke 0,33-0,35MPa.
4. Penyesuaian Buffer yang Tidak Tepat, Dampak Akhir Pukulan, atau Buffer yang Berlebihan
Kesalahpahaman Umum: Selama penyesuaian penyangga, sekrup penyangga tertutup sepenuhnya (tidak ada penyangga) atau dikencangkan secara maksimal (buffer berlebihan). Misalnya, sebuah pabrik elektronik mematikan penyangga saat mengoperasikan silinder rakitan chip, yang mengakibatkan gaya tumbukan akhir langkah sebesar 50N pada batang piston, dan chip sering kali retak. Pabrik lain memperketat penyangga hingga maksimum, memperpanjang waktu perpanjangan silinder dari 0,5 detik menjadi 2 detik, yang memengaruhi efisiensi perakitan.
Analisis Bahaya: Tidak adanya buffering menyebabkan silinder membentur tutup ujung dengan kecepatan tinggi di akhir langkah, dengan gaya tumbukan 5-8 kali lebih tinggi dari biasanya. Hal ini tidak hanya merusak komponen internal (misalnya segel penyangga, penutup ujung) namun juga meneruskan getaran ke badan peralatan, sehingga memengaruhi keakuratan komponen presisi di sekitarnya (misalnya sensor, motor servo). Penyangga yang berlebihan menghalangi keluarnya udara dari ruang penyangga, secara signifikan mengurangi kecepatan gerak silinder dan bahkan menyebabkan "stagnasi", yang menghalangi penyelesaian gerakan yang diinginkan.
Metode Penghindaran:
Pada penyetelan awal, kencangkan sekrup penyangga hingga maksimal, lalu kendurkan sebanyak 1,5-2 putaran; pada titik ini, kekuatan penyangganya sedang. Kemudian dorong batang piston secara manual untuk merasakan dampak akhir langkah. Jika benturan terlihat jelas, kencangkan sekrup penyangga secara bertahap (1/4 putaran setiap kali) hingga benturan hilang dan gerakan menjadi lancar.
Untuk silinder kecepatan tinggi (kecepatan >500mm/s) atau silinder beban berat (beban >100kg), peredam kejut hidrolik eksternal harus digunakan. Dengan menyetel kenop redaman peredam kejut, kecepatan silinder pada akhir langkah dapat dikurangi dari 500mm/s menjadi di bawah 50mm/s, dan gaya tumbukan dapat dikontrol dalam 10N.
5. Penyimpangan Posisi Pemasangan Sakelar Magnetik, Kegagalan Deteksi
Kesalahpahaman Umum: Saat memasang sakelar magnet, posisinya hanya dinilai dengan mata telanjang tanpa menyesuaikan dengan langkah piston sebenarnya, atau jarak dengan dinding silinder melebihi 5 mm. Misalnya, sebuah pabrik pengemasan memasang saklar magnet di tengah langkah silinder, namun piston sebenarnya tidak dapat mencapai posisi tersebut karena hambatan beban, sehingga saklar tidak pernah menerima sinyal. Pabrik lain memiliki celah 8 mm saat pemasangan, dan sakelar sering mengalami "deteksi palsu" (memicu sinyal saat tidak ada piston).
Analisis Bahaya: Penyimpangan posisi sakelar magnetik mencegah deteksi gerakan silinder secara akurat, dan sistem kontrol peralatan tidak dapat menentukan apakah silinder berada di tempatnya. Hal ini dapat menyebabkan "kesalahan pengoperasian" (misalnya, memindahkan benda kerja tanpa menjepitnya) atau "mematikan" (silinder berada di tempatnya namun sakelar gagal mendeteksinya), sehingga mengurangi efisiensi produksi lebih dari 30%. Kesenjangan yang berlebihan mengurangi kekuatan medan magnet yang diterima oleh sakelar, menurunkan sensitivitas deteksi dan menghasilkan tingkat deteksi palsu hingga 20%, yang sangat mempengaruhi stabilitas peralatan.
Metode Penghindaran:
Sebelum pemasangan, dorong piston secara manual ke posisi yang perlu dideteksi (misalnya, ujung ekstensi, ujung retraksi), tandai posisi yang sesuai pada dinding luar silinder, kemudian pasang sakelar magnet dengan erat pada posisi yang ditandai, pastikan ada jarak ≤1 mm antara sakelar dan dinding silinder.
Setelah pemasangan, lakukan pengujian dinamis: Jalankan silinder terus menerus selama 100 siklus dan amati apakah sakelar terpicu secara akurat setiap kali. Jika terjadi deteksi yang hilang, sesuaikan posisi sakelar (setiap kali bergerak 0,5 mm) hingga deteksi stabil. Jika deteksi yang hilang masih terjadi, periksa apakah cincin magnet piston mengalami kerusakan magnet dan ganti jika perlu.
6. Melewatkan Uji Retensi Tekanan Setelah Dioperasikan, Mengabaikan Potensi Kebocoran
Kesalahpahaman Umum: Setelah silinder dioperasikan, silinder akan digunakan selama gerakannya normal, dan tidak ada uji retensi tekanan yang dilakukan, sehingga potensi kebocoran tidak terdeteksi. Misalnya, pabrik farmasi tidak melakukan uji retensi tekanan setelah menjalankan silinder pengisian; setelah 3 hari, ditemukan sedikit kebocoran pada tutup ujung, dan udara bertekanan tercampur ke dalam obat cair, menyebabkan seluruh batch produk dibuang. Pabrik lain menyembunyikan kebocoran pada silinder tanpa batang, sehingga mengonsumsi udara bertekanan 20% lebih banyak dalam waktu 1 bulan dan meningkatkan biaya energi.
Analisis Bahaya: Potensi kebocoran (kebocoran <5mL/menit) sulit dideteksi dalam waktu singkat, namun pengoperasian jangka panjang akan membuang-buang pasokan udara (setiap silinder yang bocor mengonsumsi sekitar 500m³ udara bertekanan setiap tahunnya). Pada saat yang sama, hal ini juga mencemari lingkungan (misalnya, kebocoran udara di industri makanan dan farmasi mengkontaminasi produk). Jika kebocoran terjadi di dekat komponen listrik, hal ini juga dapat menyebabkan korsleting listrik dan kecelakaan keselamatan.
Metode Penghindaran:
Setelah commissioning, lakukan uji retensi tekanan: Tutup katup saluran masuk udara silinder, pertahankan tekanan internal pada 80% dari tekanan terukur, oleskan air sabun ke semua bagian silinder yang tersegel (tutup ujung, lubang udara, konektor), dan amati selama 10 menit. Jika tidak ada gelembung yang muncul, berarti tidak ada kebocoran; jika muncul gelembung, tandai posisi kebocoran dan perbaiki.
Untuk silinder dengan posisi penting (misalnya pengisian aseptik, perakitan presisi), uji retensi tekanan harus dilakukan setiap bulan; untuk silinder pada posisi biasa, pengujian harus dilakukan setiap triwulan. Buat catatan pengujian untuk segera mengidentifikasi dan menangani potensi masalah kebocoran.