

Otomatisasi Pneumatik
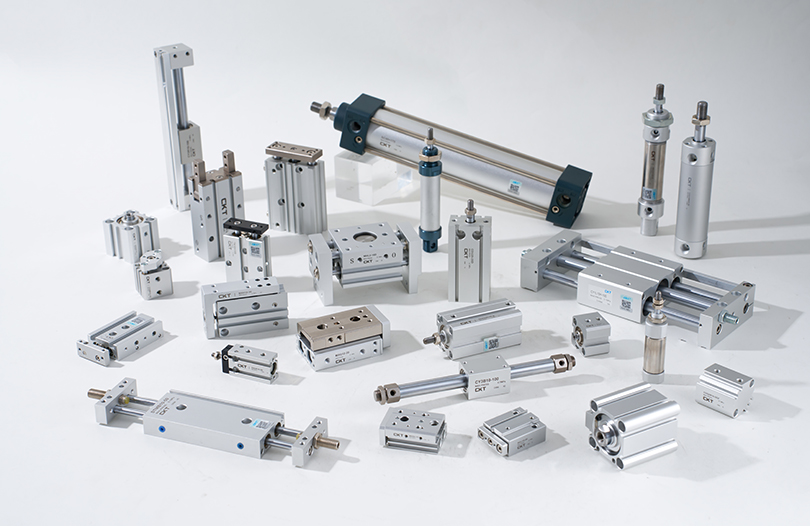
Sebuah silinder gripper udara sudut — juga disebut silinder gripper putar atau ayun — menggabungkan silinder udara putar dengan mekanisme rahang paralel atau sudut untuk mencengkeram, memutar, dan melepaskan benda kerja dalam satu unit kompak. Tidak seperti silinder udara lurus konvensional yang hanya mendorong atau menarik pada satu sumbu, tipe sudut mengayunkan rahangnya membuka dan menutup sepanjang busur, menjadikannya pilihan tepat untuk sel pick-and-place, stasiun perakitan, dan sistem transfer di mana gripper linier tidak dapat menyesuaikan atau mengubah orientasi bagian dengan cukup cepat.
Pada tingkat praktis, keputusan untuk menggunakan silinder gripper udara sudut dibandingkan metode gripper pneumatik atau listrik lainnya disebabkan oleh tiga faktor: gaya cengkeraman (biasanya 20 N hingga 1.200 N tergantung ukuran lubang) , sapuan sudut rahang (biasanya 10°, 20°, 30°, 40°, atau khusus), dan keseluruhan selubung yang ditempati silinder udara di dalam sel mesin. Setelah Anda memahami ketiga parameter tersebut, memilih silinder gripper sudut yang tepat menjadi mudah.
Konsep Inti
Apa Itu Silinder Pencengkeram Udara Sudut dan Bagaimana Cara Kerjanya
Silinder gripper udara sudut adalah perangkat pneumatik yang menggunakan udara terkompresi untuk menggerakkan piston internal. Gerakan piston diubah - melalui mekanisme rack-and-pinion, wedge-cam, atau tuas - menjadi pembukaan dan penutupan sudut simetris dari dua atau lebih rahang yang mencengkeram. Istilah "silinder udara" digunakan karena gaya penggerak seluruhnya berasal dari udara bertekanan, biasanya di antaranya 0,15 MPa dan 0,8 MPa (kira-kira 22 hingga 116 psi) , mengalir melalui lubang masuk dan bekerja pada area piston.
Penggerak Rak dan Pinion
Udara bertekanan menggerakkan piston, yang membawa rak yang menyatu dengan roda gigi pinion pada setiap poros rahang. Kedua rahang berputar secara bersamaan dan simetris. Ini adalah konfigurasi paling umum pada silinder gripper udara bersudut karena menghasilkan pusat grip yang konsisten terlepas dari sudut pembukaan rahang.
Penggerak Wedge-Cam
Pengendara bubungan berbentuk baji pada batang piston mendorong dua rol mengambang ke luar atau ke dalam, memutar lengan rahang. Desain ini sangat kaku di bawah beban samping dan umum terjadi pada silinder udara gripper sudut tugas berat yang menangani komponen di atas 2 kg.
Penggerak Tautan Tuas
Lengan penghubung menghubungkan piston ke setiap rahang. Geometri tuas memperkuat gaya di ujung rahang dan digunakan ketika lubang silinder udara harus tetap kecil namun gaya cengkeraman di ujung jari harus tetap tinggi — berguna dalam ruang bersih atau otomatisasi kompak.
Terlepas dari jenis penggeraknya, badan silinder udara menampung segel, piston, pemandu rahang, dan alas pemasangan. Bodi standar terbuat dari paduan aluminium anodisasi, sedangkan rahang dan komponen cam atau rak internal biasanya terbuat dari baja yang diperkeras. Gripper terhubung ke seluruh alat berat melalui flensa pemasangan standar atau adaptor rel slot-T di bagian belakang badan silinder udara.
Spesifikasi
Spesifikasi Utama Yang Menentukan Kinerja Silinder Gripper Udara Sudut
Memilih silinder gripper udara bersudut yang tepat memerlukan penyesuaian beberapa parameter spesifikasi dengan beban sebenarnya. Tabel di bawah ini merangkum parameter paling penting dan rentang tipikalnya di seluruh produk katalog utama dari pemasok seperti SMC, Festo, SCHUNK, dan Pneumax.
| Parameter | Seri Kecil | Seri Sedang | Seri Besar |
|---|---|---|---|
| Diameter Lubang | 6 – 16mm | 20 – 32mm | 40 – 80mm |
| Kekuatan Mencengkeram per Rahang | 20 – 80 N | 90 – 350 N | 400 – 1.200 N |
| Sebuahgular Jaw Stroke | 10° – 30° | 20° – 40° | 20° – 40° |
| Tekanan Operasi | 0,15 – 0,7 MPa | 0,15 – 0,8 MPa | 0,2 – 0,8 MPa |
| Siklus Hidup (dinilai) | 5 – 10 juta | 10 – 30 juta | 15 – 50 juta |
| Pengulangan | ± 0,03 mm | ± 0,02 mm | ± 0,01 mm |
Dua angka yang paling sering membuat para insinyur tersandung adalah kekuatan mencengkeram di ujung rahang versus di akar rahang . Karena rahang merupakan sebuah tuas, maka gaya akan berkurang ketika titik kontak bergerak semakin jauh dari poros. Sebagian besar data katalog memberikan kekuatan pada akar rahang (paling dekat dengan poros). Jika adaptor ujung jari Anda memanjangkan rahang sebesar 30 mm dari akar, kemungkinan gaya cengkeraman efektif akan turun sebesar 30–50% bergantung pada geometri rahang. Selalu minta diagram momen rahang dari pemasok, bukan hanya angka gaya headline.
Siklus hidup untuk sebuah silinder udara dalam aplikasi gripper juga tergantung pada pelumasan. Kebanyakan silinder gripper udara sudut modern dikirimkan dengan seal piston yang dilumasi secara permanen dan dapat dijalankan dengan udara bertekanan yang bersih, kering, dan bebas oli — namun jika pasokan udara membawa kabut oli, kompatibilitas dengan kompon seal harus diverifikasi. Segel NBR tahan terhadap kabut minyak mineral standar; Seal FKM (Viton) lebih disukai untuk aplikasi yang menggunakan pelumas sintetis atau untuk lingkungan dengan suhu tinggi di atas 60 °C.
Perbandingan
Sebuahgular Air Gripper Cylinder vs. Parallel Air Cylinder Gripper: Which to Choose
Sebuahgular Type
- Rahang berputar sepanjang busur — ujung rahang menempuh jarak lebih jauh untuk ukuran tubuh yang sama
- Lebih cocok untuk mengambil komponen dari sarang, pengumpan mangkuk, atau tepi konveyor di mana rahang harus berayun dengan jelas
- Bukaan rahang di ujung sebanding dengan radius poros, sehingga ujung jari yang lebih besar secara dramatis meningkatkan pembukaan efektif tanpa mengubah lubang silinder udara
- Gaya pada ujung rahang lebih rendah dibandingkan pada poros; model kamera baji mengimbangi sebagian hal ini
- Berkinerja baik pada bagian yang berbentuk kerucut, bulat, atau tidak beraturan
- Diperlukan desain jari yang sedikit lebih rumit agar sesuai dengan geometri bagian yang presisi
Tipe Paralel
- Rahang diterjemahkan secara linier — garis tengah cengkeraman tetap konstan terlepas dari lebar bukaan rahang
- Ideal untuk bagian prismatik (persegi panjang atau silinder) yang kedua permukaannya sejajar
- Gaya pada permukaan rahang hampir sama dengan gaya piston; tidak ada kehilangan lengan tuas
- Kisaran pembukaan rahang dibatasi oleh langkah fisik piston silinder udara
- Akurasi pemusatan pada dasarnya tinggi — kedua rahang bergerak pada jarak yang sama dari pusat
- Kurang fleksibel ketika ukuran komponen sangat bervariasi antar produk dalam lini yang sama
Aturan umum dalam otomatisasi pneumatik: jika rasio bukaan rahang terhadap panjang badan harus melebihi 1:3, silinder gripper udara sudut hampir selalu unggul dalam efisiensi ruang. Jika pengulangan pemusatan absolut di bawah ± 0,01 mm adalah prioritas dan geometri komponen bersifat prismatik, gripper silinder udara paralel tetap menjadi pilihan yang lebih baik. Dalam sel produksi campuran, beberapa desainer memasang silinder gripper udara bersudut di satu pergelangan tangan robot dan gripper paralel di pergelangan tangan robot lainnya untuk mencakup kedua skenario tanpa perlu melakukan perlengkapan ulang.
Panduan Teknik
Cara Mengukur Silinder Pencengkeram Udara Sudut untuk Aplikasi Anda
Mengukur silinder gripper udara sudut dengan benar adalah satu-satunya langkah terpenting sebelum membeli. Unit berukuran kecil menjatuhkan komponen; unit berukuran besar membuang-buang uang, mengonsumsi lebih banyak udara bertekanan, dan menciptakan inersia yang tidak perlu pada pergelangan tangan robot. Proses pengukuran memiliki empat langkah.
Langkah 1 — Tentukan Kekuatan Mencengkeram yang Dibutuhkan
Mulailah dengan massa bagian dan akselerasi maksimum yang akan dialami gripper selama siklus pick-and-place. Rumus dasar dari panduan pemilihan gripper SMC menyatakan:
Gaya cengkeraman yang diperlukan = Massa bagian (kg) × (Percepatan Puncak Gravitasi) × Faktor keamanan
Untuk benda bermassa 0,5 kg dengan percepatan di bawah 5 m/s² dan faktor keamanan 3×: Genggaman yang diperlukan = 0,5 × (9,81 5) × 3 = 22,2 N per rahang. Silinder gripper udara bersudut lubang kecil dengan lubang 16 mm pada tekanan suplai 0,5 MPa menyalurkan sekitar 60 N per rahang pada akar — berada dalam jangkauan, dengan margin untuk kehilangan lengan tuas di ujung jari.
Langkah 2 — Tentukan Sudut Pembukaan Rahang yang Diperlukan
Ukur diameter atau lebar maksimum bagian ditambah jarak bebas yang diperlukan agar rahang dapat berayun melewati bagian tersebut tanpa kontak. Sebagian besar aplikasi menggunakan Pembukaan rahang total 30° hingga 40° (15° hingga 20° per rahang dari pusat). Jika suku cadang berganti antar model, pilih silinder gripper udara bersudut yang bukaan maksimumnya lebih nyaman daripada suku cadang terbesar, kemudian gunakan baut penghenti yang dapat disesuaikan atau peralihan katup yang dipicu sensor untuk mengontrol posisi terbuka bagi suku cadang yang lebih kecil.
Langkah 3 — Periksa Beban Momen yang Diijinkan pada Badan Silinder Udara
Silinder gripper udara sudut menentukan tiga nilai momen yang diijinkan: My (pitch), Mx (roll), dan Mz (yaw). Batasan ini berasal dari rentang bantalan pemandu rahang di dalam silinder udara. Melebihi momen ini menyebabkan keausan dini pada rahang tergelincir atau rahang terjepit. Minimal, hitung momen statis dari adaptor ujung jari terberat ditambah bagian yang dicengkeram pada jarak terburuk dari permukaan badan silinder udara.
Langkah 4 — Verifikasi Konsumsi Udara dan Ukuran Jalur Pasokan
Setiap penggerak silinder gripper udara sudut memindahkan volume udara yang sama dengan luas lubang piston × langkah piston × 2 (untuk membuka dan menutup). Pada 10 siklus per menit dan unit lubang 20 mm, konsumsi udara kira-kira 0,4 hingga 0,8 L/mnt pada 0,5 MPa — dapat diabaikan untuk satu gripper, namun kalikan dengan 30 gripper pada jalur perakitan besar dan sistem udara bertekanan harus berukuran sesuai. Saluran pasokan udara yang terlalu kecil menyebabkan waktu siklus yang lambat, penurunan tekanan, dan gaya cengkeraman yang tidak konsisten di seluruh saluran.
Instalasi
Konfigurasi Pemasangan untuk Silinder Gripper Udara Sudut di Sel Otomasi
Antarmuka pemasangan silinder gripper udara sudut harus sejajar dengan flensa robot atau pelat perkakas dan orientasi rahang yang diperlukan relatif terhadap bagian tersebut. Pabrikan menawarkan beberapa opsi pemasangan standar, dan memahami masing-masing opsi akan menghemat pengerjaan ulang yang signifikan selama integrasi sel.
A
Pemasangan Muka (Flensa).
Opsi paling umum. Empat atau enam lubang berulir di bagian depan badan silinder udara menerima sekrup penutup langsung ke pelat perkakas atau adaptor pergelangan tangan robot. Orientasi ini menempatkan ayunan rahang pada bidang yang tegak lurus dengan permukaan pemasangan — standar untuk pengambilan bagian atas dalam sel pengambilan dan penempatan sumbu vertikal.
B
Pemasangan Samping (Badan).
Lubang berulir atau saluran T-slot di sisi badan silinder udara memungkinkan pemasangan tegak lurus terhadap sumbu ayunan rahang. Digunakan ketika gripper harus mendekati bagian dari samping, seperti pada stasiun transfer horizontal atau ketika ketinggian tumpukan vertikal harus diminimalkan.
C
Pemasangan Lubang Melalui (Pivot Tengah).
Lubang tembus yang terpusat pada badan silinder gripper udara bersudut memungkinkan unit berputar pada poros selama transfer multi-sumbu. Kurang umum tetapi penting dalam mesin putar di mana gripper harus mengubah orientasinya sendiri antar stasiun.
D
Gunung Trunnion
Sepasang pin trunnion di sisi badan silinder udara memungkinkan gripper berputar bebas selama gripper — berguna pada bagian dengan ketebalan bervariasi yang akan mengikat gripper yang dipasang secara kaku. Silinder udara "mengambang" untuk menyelaraskan diri, lalu ujung jari mengunci permukaan bagian.
Lokasi pelabuhan sama pentingnya dengan pemasangan badan. Kebanyakan silinder gripper udara bersudut menawarkan port di beberapa sisi badan silinder udara, dengan sumbat menutup port yang tidak digunakan. Memilih permukaan port aktif yang benar selama pemesanan akan mencegah kemacetan tabung di dalam selubung pergelangan tangan robot yang ketat dan mengurangi risiko tabung tertekuk, yang merupakan penyebab umum kegagalan gripper sporadis dalam aplikasi siklus tinggi.
Penginderaan & Kontrol
Integrasi Sensor dan Deteksi Posisi pada Silinder Angular Air Gripper
Kebanyakan silinder gripper udara sudut menerima saklar buluh, efek Hall, atau sensor resistif magnet di slot T khusus yang dikerjakan langsung ke badan silinder udara. Sensor ini mendeteksi magnet permanen yang tertanam di piston dan memberi sinyal ke PLC ketika rahang telah mencapai posisi terbuka atau tertutup. Pemilihan dan penempatan sensor yang tepat adalah salah satu aspek integrasi gripper yang paling diabaikan — namun hal ini secara langsung menentukan apakah alat berat dapat mendeteksi kondisi komponen terjatuh, tidak ada komponen, atau kemacetan gripper sebelum menyebabkan penghentian saluran.
Saklar Buluh
Sederhana, murah, dan kompatibel dengan sirkuit 5–240 V DC/AC. Waktu respons kira-kira 1–3 ms . Batasan utamanya adalah keausan kontak mekanis — pada 10 juta siklus, saklar buluh dapat menimbulkan pantulan kontak. Paling baik digunakan dalam aplikasi siklus rendah atau ketika anggaran menjadi perhatian utama.
Sensor Efek Hall
Solid-state, tidak ada bagian yang bergerak. Waktu respons 0,1–1 ms dan dinilai untuk 100 juta operasi. Tersedia dalam output NPN dan PNP, versi 2-kabel dan 3-kabel. Lebih disukai untuk silinder gripper udara bersudut siklus tinggi di jalur perakitan otomotif atau elektronik di mana gripper dapat berputar 20 kali per menit untuk beberapa shift.
Sebuahalog Position Sensor
Beberapa desain silinder gripper udara sudut canggih menggunakan strip magneto-resistif linier untuk menghasilkan sinyal analog kontinu 0–10 V atau 4–20 mA yang sebanding dengan posisi piston. Hal ini memungkinkan PLC mendeteksi penutupan sebagian, memastikan bahwa bagian yang dicengkeram berada di antara batas ukuran minimum dan maksimum — suatu pemeriksaan kualitas yang kuat yang tidak dapat disediakan oleh sensor digital.
Saat memposisikan sensor, tempatkan sensor posisi tertutup sehingga sinyal terpicu hanya setelah rahang tertutup sepenuhnya pada bagian sebenarnya — bukan pada penghentian mekanis di dalam silinder udara. Jika sensor menyala saat penghentian mekanis, bagian yang terjatuh tidak akan terdeteksi hingga pemeriksaan di bagian hilir, sehingga menyebabkan pelepasan rakitan yang rusak. Banyak teknisi lini yang menggunakan sensor posisi tertutup yang dipasang untuk menyalakan komponen dan sensor penghentian mekanis yang dipasang 1–2 mm lebih jauh untuk memastikan gerak piston penuh — perbedaan antara kedua sinyal tersebut mengonfirmasi apakah suatu komponen ada dan berada dalam toleransi ukuran nominal.
perkakas
Desain Ujung Jari dan Rahang untuk Silinder Gripper Udara Sudut
Badan silinder gripper udara bersudut menyediakan aktuasi; ujung jari menentukan apakah gripper benar-benar melakukan tugasnya. Ujung jari yang dirancang dengan buruk bertanggung jawab atas sebagian besar penghentian saluran yang berhubungan dengan gripper dalam praktiknya — bukan silinder udara itu sendiri. Desain ujung jari harus mengatasi empat masalah: geometri kontak, material, massa, dan kemampuan penggantian.
Hubungi Geometri
Karena rahang berayun sepanjang busur, titik kontak pada bagian tersebut menelusuri jalur melengkung saat gripper menutup. Untuk bagian silinder, alur V yang dipotong di ujung jari pada sudut yang benar (biasanya 60° atau 90°) menyebabkan gerakan busur memusatkan bagian itu sendiri meskipun sedikit diimbangi di dalam sarangnya. Untuk bagian bersisi datar, permukaan ujung jari harus dimiringkan agar tetap bersinggungan dengan busur pada posisi tertutup — jika tidak, permukaan rahang akan bergesekan dengan permukaan bagian saat menutup, sehingga menyebabkan kerusakan permukaan dan pembentukan partikel.
Pemilihan Bahan Ujung Jari
Untuk bagian industri umum, ujung jari baja perkakas yang dikeraskan (HRC 52–58). memberikan masa pakai terbaik. Untuk permukaan yang dipoles atau dilapisi yang tidak boleh tergores, sisipan poliuretan atau PEEK mengurangi tekanan kontak sekaligus mempertahankan cengkeraman. Dalam aplikasi food grade atau farmasi, semua permukaan ujung jari yang dibasahi harus memenuhi persyaratan material yang relevan — biasanya baja tahan karat 316L atau PEEK kelas medis — dan badan silinder udara itu sendiri harus ditentukan dalam versi tahan korosi.
Anggaran Massal untuk Ujung Jari
Setiap gram yang ditambahkan ke ujung jari meningkatkan momen lentur pada poros rahang di dalam silinder udara. Momen rahang yang diijinkan (My) dari lembar data silinder gripper udara sudut menetapkan batas absolut. Sebagai aturan kerja, pertahankan total ujung jari ditambah massa bagian di bawah 30% dari nilai yang saya izinkan untuk memberikan margin yang cukup untuk beban dinamis selama akselerasi dan sentakan. Ujung jari serat karbon atau aluminium dapat mengurangi massa sebesar 60–70% dibandingkan dengan alternatif baja dengan kekuatan penampang setara — layak dipertimbangkan ketika silinder udara mendekati batas momennya.
Sistem Ujung Jari Ganti Cepat
Dalam sel manufaktur fleksibel yang menggunakan silinder gripper udara bersudut yang sama untuk menangani beberapa kelompok komponen, sistem ujung jari yang dapat diganti dengan cepat mengurangi waktu pergantian dari 15–20 menit per gripper (ujung jari yang dibaut secara tradisional) menjadi di bawah 30 detik. SCHUNK, SMC, dan Festo semuanya menawarkan sistem penggantian cepat eksklusif yang kompatibel dengan badan silinder gripper sudutnya, menggunakan mekanisme ball-lock atau bayonet yang secara otomatis menemukan dan mengunci jari tanpa alat.
Kasus Penggunaan Industri
Dimana Silinder Pencengkeram Udara Sudut Digunakan Di Berbagai Industri
Silinder gripper udara sudut muncul di hampir setiap sektor yang menggunakan otomatisasi pneumatik. Perincian industri berikut menggambarkan mengapa konfigurasi sudut dipilih daripada silinder udara lurus yang lebih sederhana atau alternatif gripper paralel dalam setiap konteks.
Perakitan Otomotif
Jalur pemesinan blok mesin menggunakan silinder gripper udara sudut untuk mengambil cangkang bantalan, dudukan katup, dan cincin piston dari pengumpan mangkuk. Sapuan rahang bersudut memungkinkan gripper menjangkau mangkuk bergetar pada suatu sudut dan mengekstrak satu bagian tanpa mengganggu bagian yang berdekatan — sebuah tugas yang memerlukan langkah silinder udara linier yang jauh lebih lama dengan gripper paralel, sehingga menambah inersia yang tidak diinginkan pada pergelangan tangan robot.
Manufaktur Elektronik
Jalur SMT (teknologi pemasangan permukaan) menggunakan silinder gripper udara sudut mini dengan lubang sekecil 6 mm untuk menangani konektor, paket semikonduktor, dan kapasitor kecil. Pada skala ini, tipe sudut memberikan bukaan rahang yang lebih lebar dibandingkan dengan ukuran bodi dibandingkan gripper silinder udara paralel, yang sangat penting saat mengambil dari baki komponen yang berjarak dekat.
Kemasan Farmasi
Jalur penanganan kemasan Blister dan botol menggunakan silinder gripper udara sudut dalam versi baja tahan karat atau anodisasi untuk mengambil wadah silinder dari jalur konveyor. Tindakan self-centering dari ujung jari V-groove pada gripper sudut menghilangkan kebutuhan akan perlengkapan pemosisian bagian yang presisi di bagian hulu gripper — sehingga menghemat biaya secara signifikan pada saluran bervolume tinggi.
Pengolahan Makanan
Robot pick-and-place di lini produk roti dan kembang gula menggunakan silinder gripper udara bersudut dengan ujung jari silikon untuk menangani barang-barang yang bentuknya tidak beraturan — roti gulung, kue kering, batangan yang dibungkus. Sapuan sudut memungkinkan rahang untuk menyesuaikan diri dengan profil tidak beraturan dengan cara yang tidak dapat dilakukan oleh gripper silinder udara paralel bermuka datar tanpa perkakas khusus untuk setiap SKU.
Cetakan Injeksi Plastik
Robot pelepas suku cadang menggunakan silinder gripper udara bersudut untuk mengekstraksi suku cadang cetakan dari rongga cetakan segera setelah dikeluarkan. Rahang bersudut memungkinkan gripper memasuki perkakas cetakan secara miring, menutup bagian yang masih hangat, dan menarik kembali tanpa menyentuh permukaan cetakan — melindungi perkakas mahal dari kerusakan akibat benturan yang disebabkan oleh langkah silinder udara linier yang tidak tepat waktu.
Perakitan Alat Kesehatan
Rakitan tabung kateter, penyisipan barel jarum suntik, dan penempatan pelindung jarum semuanya menggunakan silinder gripper udara bersudut lubang kecil untuk menangani komponen halus dan berdinding tipis. Tekanan pengoperasian minimum yang rendah pada beberapa unit (serendah 0,15 MPa) memungkinkan cengkeraman yang sangat lembut tanpa merusak atau merusak komponen medis yang rapuh.
Pemeliharaan
Pemeliharaan, Troubleshooting, and Service Life Extension for Angular Air Gripper Cylinders
Silinder gripper udara bersudut yang dirawat dengan baik dan dijalankan dengan udara bertekanan bersih pada tekanan terukur harus mencapai masa pakai siklus terukurnya tanpa servis internal. Kenyataan praktis di pabrik adalah bahwa udara yang terkontaminasi, jalur pasokan yang bertekanan berlebihan, dan penyalahgunaan mekanis dari komponen yang salah muatan adalah tiga faktor yang paling sering memperpendek umur. Memahami mode kegagalan membantu tim pemeliharaan melakukan intervensi sebelum kegagalan gripper menghentikan jalur.
Mode Kegagalan Umum dan Langkah Diagnostik
- Kecepatan rahang lambat atau penutupan tidak sempurna: Pertama periksa tekanan suplai di port gripper (bukan di kompresor). Penurunan tekanan lebih dari 0,05 MPa antara regulator dan port gripper menunjukkan ukuran pipa terlalu kecil atau filter tersumbat sebagian. Kedua, periksa pengontrol kecepatan (katup pengatur aliran) pada jalur suplai silinder udara — pengontrol yang tersumbat sangat umum terjadi dan sering diabaikan.
- Rahang melayang dalam posisi tertutup (bagian turun tanpa sinyal katup): Hal ini menandakan adanya kebocoran seal piston di dalam silinder udara. Putuskan sambungan saluran pembuangan dan dengarkan kebocoran udara dari lubang pembuangan saat gripper dalam posisi tertutup. Jika udara bocor terus menerus, seal piston perlu diganti. Di sebagian besar silinder gripper udara sudut, kit segel tersedia dari produsen dan prosedur pembuatan ulang memerlukan waktu 15–30 menit dengan peralatan dasar.
- Permainan rahang atau serangan balik meningkat seiring waktu: Keausan pada mekanisme rack-and-pinion atau cam di dalam badan silinder udara. Periksa kemampuan pengulangan rahang dengan indikator dial — jika kesalahan posisi telah melampaui dua kali lipat nilai kemampuan pengulangan, mekanisme internal harus diperiksa. Dalam kasus yang parah, penggantian gripper secara penuh lebih ekonomis dibandingkan perbaikan internal.
- Korosi pada pemandu rahang atau bagian luar bodi: Disebabkan oleh kondensasi di udara bertekanan atau bahan kimia pencucian yang agresif dalam aplikasi makanan/farmasi. Pasang pengering udara pendingin di bagian hulu dan verifikasi bahwa bahan badan silinder gripper udara sudut yang dipilih dan perlakuan permukaannya sesuai dengan lingkungan kimia.
Jadwal Pemeliharaan Preventif
| Interval | Tugas | Kondisi Sasaran |
|---|---|---|
| Setiap hari | Verifikasi sinyal sensor dan jumlah siklus pada PLC | Tidak ada sinyal yang terlewat; jumlah siklus bertambah |
| Mingguan | Periksa tekanan suplai di port gripper; periksa pipa apakah ada kekusutan | Tekanan dalam ± 0,02 MPa dari tekanan yang dikehendaki |
| Bulanan | Bersihkan bagian luar badan silinder udara; periksa torsi pengikat ujung jari | Tidak ada kontaminasi cairan pendingin/minyak; tidak ada pengencang yang longgar |
| 6 Bulan | Verifikasi pengulangan rahang dengan indikator dial; elemen filter udara bersih | Pengulangan within rated specification |
| Pada Siklus Hidup Terukur | Perombakan atau penggantian penuh; pemasangan kit segel | Performa silinder udara dikembalikan ke spesifikasi baru |
Sistem Pneumatik
Persyaratan Kualitas dan Pasokan Udara Terkompresi untuk Silinder Gripper Udara Sudut
Silinder udara di dalam gripper sudut hanya dapat diandalkan jika udara bertekanan mengalirkannya. ISO 8573-1 mendefinisikan kelas kualitas udara terkompresi, dan sebagian besar produsen silinder gripper udara sudut menentukan kelas kualitas udara minimum untuk produk mereka. Memahami persyaratan ini mencegah kegagalan segel dini, korosi internal, dan pengoperasian rahang lengket yang disebabkan oleh kontaminasi partikulat.
Konten Partikulat
Kebanyakan silinder gripper udara bersudut memerlukan ISO 8573-1 Kelas 3 atau lebih baik untuk partikel padat — artinya partikel tidak lebih besar dari 5 mikron dan konsentrasi maksimum 5 mg/m³ . Kontaminasi di atas tingkat ini menyebabkan lubang piston tersumbat dan mempercepat keausan seal di dalam silinder udara. Filter perunggu atau polietilen sinter 5 mikron yang terletak tepat di bagian hulu katup suplai gripper adalah filtrasi minimum yang disarankan.
Kadar Air
Titik embun tekanan udara bertekanan harus setidaknya 10 °C di bawah suhu lingkungan minimum di lokasi gripper. Di pabrik bersuhu 20 °C, ini berarti titik embun 10 °C atau lebih rendah (ISO 8573-1 Kelas 4) dapat diterima, namun dalam penyimpanan dingin atau pemasangan di luar ruangan, pengering zat pendingin yang mencapai Kelas 4 atau pengering membran/pengering yang mencapai Kelas 2 mungkin diperlukan untuk mencegah kondensasi di dalam silinder udara.
Kandungan Minyak
Silinder gripper udara sudut modern dengan piston berlapis PTFE atau seal yang dilumasi secara permanen dapat bekerja pada udara yang benar-benar bebas oli (kandungan oli ISO 8573-1 Kelas 1, di bawah 0,01 mg/m³). Menjalankan pelumasan kabut oli pada unit-unit ini sebenarnya menurunkan kinerja dengan menghilangkan gemuk pabrik dari bantalan pemandu rahang. Jika pelumas kabut oli sudah ada pada jalur suplai, tentukan silinder gripper udara sudut dengan segel NBR yang diperuntukkan bagi servis berpelumas oli.
Panduan Pembeli
Sebuahgular Air Gripper Cylinder Selection Checklist Before You Order
Gunakan daftar periksa ini untuk mengonfirmasi bahwa Anda telah memperoleh semua informasi yang diperlukan untuk menentukan silinder gripper udara sudut tanpa revisi yang mahal setelah pengiriman.
- Massa bagian dan dimensi maksimum (panjang, diameter, berat)
- Akselerasi puncak dan sentakan selama siklus pick-and-place (dari data robot atau pengontrol servo)
- Sudut pembukaan rahang yang diperlukan (total, bukan per rahang) dengan sebagian dalam gripper dan sebagian dibersihkan
- Tekanan suplai tersedia di lokasi gripper (diukur di titik pemasangan, bukan di kompresor)
- Tersedia dimensi envelope (X×Y×Z) untuk bodi silinder udara plus busur sapuan rahang
- Diperlukan muka pemasangan dan muka port (untuk mengatur perutean pipa)
- Jenis sensor yang diperlukan (reed, Hall-effect, atau analog) dan standar tegangan/arus keluaran (NPN/PNP, 24 V DC)
- Kisaran suhu pengoperasian dan adanya pencucian, cairan pendingin, atau paparan bahan kimia
- Siklus hidup yang diperlukan (total pengoperasian sebelum penggantian atau overhaul terjadwal)
- Persyaratan material ujung jari berdasarkan permukaan bagian dan lingkungan (baja, MENGINTIP, silikon, tahan karat)
- Apakah kemampuan ujung jari yang dapat diubah dengan cepat diperlukan untuk fleksibilitas multi-bagian
- Ketersediaan suku cadang dan seal kit dari distributor lokal (penting untuk meminimalkan downtime)
Pertanyaan Umum
Pertanyaan Yang Sering Diajukan Tentang Silinder Gripper Udara Sudut
Apa perbedaan antara silinder gripper udara sudut dan silinder udara putar?
Silinder udara putar memutar poros atau flensa melalui sudut tertentu — keluarannya adalah rotasi murni, tanpa fungsi cengkeraman bawaan. Silinder gripper udara sudut menggunakan mekanisme internal untuk mengubah gerakan piston silinder udara menjadi pembukaan dan penutupan rahang yang bersudut simetris. Gerakan "berputar" bersifat internal dan menghasilkan aksi mencengkeram, bukan poros keluaran yang berputar. Kedua perangkat ini memiliki fungsi yang sangat berbeda dan tidak dapat dipertukarkan.
Dapatkah silinder gripper udara sudut mencengkeram secara internal dan eksternal pada bagian yang sama?
Ya. Kebanyakan silinder gripper udara bersudut dapat dikonfigurasikan untuk cengkeraman eksternal (rahang menutup bagian luar) atau cengkeraman perluasan internal (rahang terbuka ke dalam lubang di dalam bagian). Desain ujung jari menentukan arah cengkeraman — badan silinder udara dan mekanismenya identik. Beberapa unit katalog menyertakan set ujung jari eksternal dan internal dalam kitnya. Perhitungan gaya cengkeraman berubah karena dalam mode perluasan internal, rahang mendorong ke luar daripada ke dalam, dan beban reaksi pada pemandu rahang diorientasikan secara berbeda.
Bagaimana saya tahu jika tekanan suplai udara saya terlalu rendah untuk silinder gripper udara sudut?
Tanda-tanda paling umum dari tekanan pasokan yang tidak mencukupi adalah kecepatan aktuasi rahang yang lambat, penutupan rahang yang tidak lengkap pada bagian sebenarnya (sensor menyala pada penghentian mekanis, bukan pada bagian tersebut), dan cengkeraman yang tidak konsisten pada beberapa unit gripper pada manifold pasokan yang sama. Gunakan pengukur tekanan digital dengan fungsi penahan puncak di port gripper — bukan di FRL (filter-regulator-lubricator) di bagian hulu. Tekanan pada gripper harus tetap berada di atas tekanan operasi minimum yang ditentukan dalam lembar data silinder udara bahkan pada permintaan maksimum. Jika tekanan turun di bawah nilai minimum selama penggerak, tambah diameter tabung suplai atau tambahkan reservoir volume kecil lokal (tangki akumulator) di dekat tepian gripper.
Apa yang menyebabkan silinder gripper udara sudut membuka atau menutup dengan lambat meskipun tekanan suplai sudah benar?
Penyebab yang paling mungkin adalah pengatur kecepatan yang tertutup sebagian atau tersumbat (pengatur aliran katup jarum) pada saluran suplai atau pembuangan. Pengontrol kecepatan biasanya disetel selama commissioning dan kemudian tidak pernah disentuh — namun penumpukan kontaminan internal secara bertahap membatasi aliran. Kemungkinan kedua adalah tabung pneumatik yang tertekuk sebagian atau roboh — terutama pada instalasi gripper di mana tabung harus ditekuk berulang kali dengan gerakan pergelangan tangan robot. Ketiga adalah solenoid katup yang tidak berenergi penuh karena kondisi tegangan rendah atau kumparan solenoid rusak sebagian. Periksa tegangan suplai pada koil katup solenoid dengan saluran terbebani — tidak hanya pada terminal kabinet.
Apakah mungkin untuk menambahkan mekanisme penguncian untuk mencegah pembukaan rahang pada kegagalan silinder udara?
Ya — ini disebut gripper "self-locking" atau "power-off hold", dan beberapa produsen silinder gripper udara sudut menawarkan ini sebagai opsi katalog. Pendekatan yang paling umum adalah rem mekanis yang diterapkan pegas pada poros rahang yang menahan rahang pada posisinya ketika tekanan udara hilang. Rem terlepas ketika silinder udara diberi tekanan untuk membuka atau menutup. Beberapa desain menggunakan mekanisme pegas-ke-tutup dalam silinder udara itu sendiri, di mana satu port dilengkapi pegas dan port lainnya bertenaga udara — ini berarti keadaan default pada kehilangan udara adalah tertutup (mencengkeram), sehingga lebih aman untuk pemindahan komponen di atas kepala karena komponen yang terjatuh dapat menimbulkan bahaya keselamatan.
Berapa lama biasanya silinder gripper udara sudut bertahan dalam produksi berkelanjutan?
Umur siklus terukur dari pabrikan besar (SMC, Festo, SCHUNK, Pneumax) berkisar dari 5 juta siklus untuk unit lubang kecil hingga 50 juta siklus untuk unit tugas berat lubang besar. Dengan 10 siklus per menit, 24 jam per hari, 250 hari per tahun, 10 juta siklus setara dengan sekitar 2,8 tahun pengoperasian terus menerus. Masa pakai servis di dunia nyata sering kali melebihi masa pakai terukur ketika silinder udara dioperasikan pada udara bersih dan kering dalam batas tekanan dan dengan beban di ujung jari dalam peringkat momen. Faktor pembatas hidup yang paling umum dalam praktiknya adalah udara bertekanan yang terkontaminasi, bukan keausan mekanis pada mekanisme gripper sudut itu sendiri.
Bisakah saya menggunakan silinder gripper udara sudut pada robot kolaboratif (cobot)?
Ya, dan kombinasi ini semakin umum dalam manufaktur fleksibel. Pertimbangan integrasi utama adalah berat (kapasitas muatan cobot biasanya 3–16 kg; gripper plus perkakas plus komponen harus tetap dalam batas ini), dan aliran udara bertekanan ke pergelangan tangan robot. Sebagian besar produsen cobot menawarkan saluran pneumatik terintegrasi di lengan robot yang menyalurkan udara bertekanan dari alas ke flensa alat, sehingga menghilangkan kebutuhan akan pipa eksternal yang dapat tersangkut. Pastikan badan silinder gripper udara sudut dan massa ujung jari disertakan dalam penghitungan muatan cobot, dan kecepatan siklus gripper kompatibel dengan kecepatan penggantian alat dan tempat pengambilan maksimum cobot.
Berapa waktu tunggu tipikal untuk silinder gripper udara sudut khusus dengan lubang atau langkah non-standar?
Silinder gripper udara sudut katalog standar biasanya tersedia dari stok distributor atau dalam waktu 1–3 minggu setelah pengerjaan. Ukuran lubang khusus, guratan sudut non-standar, bahan bodi khusus (titanium, baja tahan karat 316L penuh), atau posisi sensor terintegrasi di luar lokasi slot T standar biasanya memerlukan waktu 6–12 minggu sejak persetujuan gambar. Untuk program OEM bervolume tinggi (biasanya 500 unit per tahun), produsen mungkin bersedia mengembangkan desain silinder gripper udara sudut khusus dengan biaya EBT yang lebih rendah. Selalu klarifikasi apakah model yang Anda tentukan adalah item katalog atau pesanan khusus sebelum berkomitmen pada timeline proyek.