

Barel Silinder Pneumatik Adalah Tempat Kualitas Silinder Sebenarnya
Jika Anda hanya mengingat satu hal tentang barel silinder pneumatik, ingatlah ini: barel menentukan peringkat tekanan, kelancaran gerakan, dan masa pakai silinder udara. Piston meluncur di dalamnya, seal menempel pada dinding bagian dalam, dan setiap siklus beban menekankan kekakuan strukturalnya. Laras dengan kebulatan yang buruk, permukaan yang terasah kasar, atau ketebalan dinding yang salah menyebabkan kebocoran udara, fluktuasi kecepatan, dan keausan segel dini jauh sebelum bagian silinder lainnya menunjukkan kerusakan yang terlihat.
Untuk sebagian besar aplikasi industri, laras silinder pneumatik aluminium dengan lubang yang dianodisasi atau dibuat dengan presisi adalah keseimbangan terbaik antara berat, ketahanan terhadap korosi, biaya, dan kemampuan mesin. Untuk lingkungan bersuhu tinggi, pencucian, atau kontak makanan, tabung silinder pneumatik baja tahan karat adalah pilihan yang lebih aman. Bahan dan penyelesaian bagian dalam lebih penting daripada merek silinder atau warna anodisasi.
Intinya: Saat Anda mengevaluasi laras silinder pneumatik, jangan melihat profil luarnya terlebih dahulu. Lihatlah toleransi lubang, kekasaran permukaan, kelurusan, dan proses pembuatan di balik permukaan bagian dalam. Parameter tersebut menentukan bagaimana silinder berperilaku di bawah beban dan berapa banyak siklus yang dapat bertahan.
Apa yang Sebenarnya Dilakukan Barel Silinder di Dalam Silinder Udara
Lubang silinder pneumatik adalah badan utama dan bejana tekan silinder. Ini menampung piston dan menjaga udara terkompresi di dalam ruang kerja. Jika Anda memahami lima peran di bawah ini, Anda akan memahami mengapa kualitas barel mempengaruhi keseluruhan aktuator.
- Penahanan tekanan. Dinding barel harus menahan tekanan pneumatik internal tanpa ekspansi radial yang berlebihan. Silinder yang bekerja pada 1 MPa membutuhkan laras yang lebih tebal atau lebih kuat dibandingkan silinder yang bekerja pada 0,3 MPa.
- Panduan piston. Diameter bagian dalam laras memandu rakitan piston dan batang piston. Jika lubangnya berbentuk oval, piston akan miring saat bergerak dan menyebabkan kontak seal yang tidak rata.
- Rekan penyegel. Segel piston meluncur ke dinding bagian dalam laras. Permukaan yang halus dan konsisten sangat penting untuk gesekan rendah, kecepatan stabil, dan umur seal yang lama.
- Pembuangan panas. Tong aluminium menghantarkan panas keluar dari ruang kompresi lebih cepat dibandingkan barel baja, sehingga membantu menstabilkan suhu selama siklus cepat.
- Koneksi struktural. Dalam silinder tie-rod, laras dikompresi di antara penutup ujung dengan empat baut atau lebih. Laras harus mempertahankan geometrinya setelah gaya penjepitan aksial diterapkan.
Laras juga menentukan seberapa mudah sebuah silinder dapat diperbaiki. Segel yang rusak dapat diganti, tetapi laras yang rusak biasanya berarti seluruh silinder harus dibuang. Inilah sebabnya mengapa produsen yang mengontrol proses finishing barel, seperti produsen silinder pneumatik yang fokus pada kualitas barel internal , cenderung menghasilkan aktuator yang lebih konsisten dalam jangka waktu produksi yang panjang.
Bahan Barel Dibandingkan: Aluminium, Baja, dan Stainless Steel
Kebanyakan barel silinder pneumatik terbuat dari paduan aluminium seri 6xxx karena dapat diekstrusi dengan baik dan dapat dianodisasi. Barel baja muncul dalam silinder tie-rod tugas berat yang mengutamakan ketahanan benturan dan kekuatan tekanan tinggi. Tong baja tahan karat disediakan untuk lingkungan yang korosif. Tabel di bawah ini merangkum perbedaan praktis antara pembeli dan insinyur desain.
| Bahan | Hasil akhir yang khas | Kasus penggunaan terbaik | Hati-hati |
|---|---|---|---|
| Aluminium 6063/6061 | Lubang yang diasah atau dibakar dengan roller, permukaan luarnya dianodisasi | Silinder otomasi standar, silinder kompak dan mini | Resistensi rendah terhadap bahan kimia keras dan dampak kuat |
| Baja karbon | Diasah, terkadang berlapis krom keras di dalamnya | Silinder tie-rod tugas berat, saluran bertekanan tinggi | Lebih berat, membutuhkan perlindungan korosi |
| Baja tahan karat 304/316 | Lubang diasah atau dipoles | Aplikasi makanan, farmasi, pencucian, kelautan | Biaya lebih tinggi dan konduktivitas panas lebih rendah |
Kedalaman anodisasi adalah spesifikasi praktis untuk diperiksa. Anodisasi asam sulfat yang khas pada tong silinder aluminium berukuran sekitar 8 hingga 15 mikron; anodisasi keras bisa mencapai 25 hingga 50 mikron. Untuk aplikasi geser, anodisasi keras meningkatkan ketahanan aus, namun lubang sering kali diselesaikan sebelum atau sesudah pelapisan, bergantung pada toleransi akhir yang diperlukan.
Penampang Barel Silinder Pneumatik Umum
Bentuk profil barel mengikuti geometri silindernya. Anda akan melihat empat kelompok profil dalam katalog industri: profil bulat, persegi, kompak, dan terpandu atau multi-sumbu. Masing-masing ada karena alasan pemasangan atau ruang yang berbeda.
Barel batang pengikat bundar
Laras bundar klasik ditemukan di Silinder batang pengikat seri SC . Empat batang pengikat menjepit laras di antara dua tutup ujung, sehingga laras itu sendiri tidak memerlukan flensa. Desain ini mudah diservis karena larasnya dapat diganti secara terpisah. Ini juga merupakan konfigurasi paling umum untuk ukuran lubang dari 32 mm hingga 320 mm. Jika Anda memerlukan silinder standar yang dapat diganti secara global, carilah Silinder pneumatik batang pengikat SC dengan tong aluminium dan lubang yang dibuat dengan presisi.
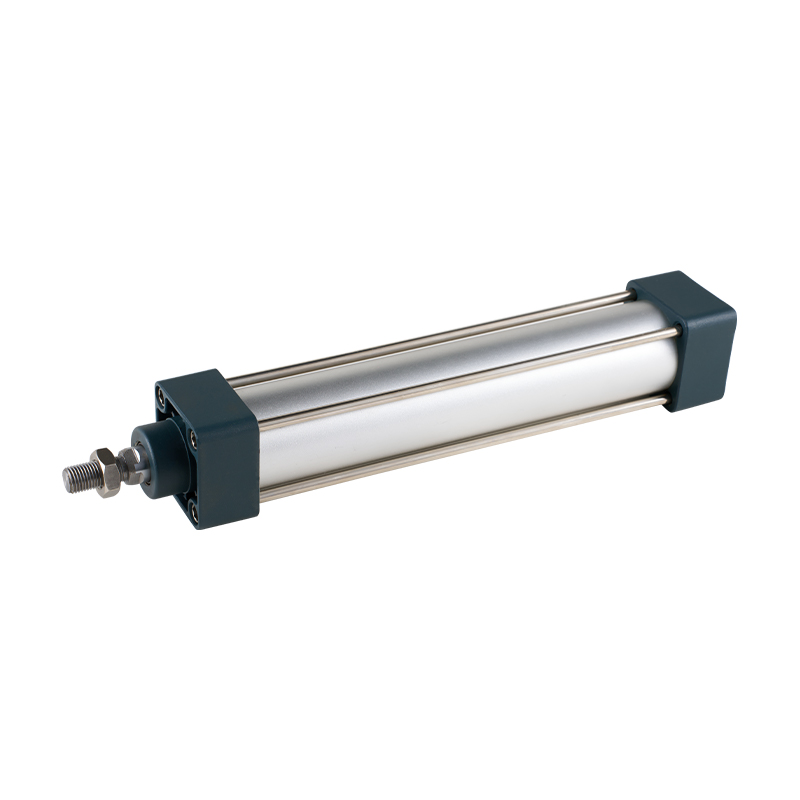 Pemasok Silinder Standar Seri SC (Tipe Batang Pengikat), Pabrik OEM/ODM - Zhejiang CKT Pneumatic adalah pemasok Silinder Standar Seri SC (Tie Rod Type) grosir Cina dan pabrik OEM/ODM, 1. Segel piston mengadopsi ... Lihat Produk →
Barel persegi dan persegi panjang
Profil aluminium persegi atau persegi panjang merupakan tipikal untuk silinder tanpa batang dan beberapa silinder tanpa batang pengikat. Bentuk luarnya yang persegi memudahkan pemasangan sensor, rel pemandu, atau braket langsung pada laras. Lubang bagian dalam tetap bulat, tetapi geometri bagian luar diekstrusi dengan slot dan alur untuk aksesori.
Profil ringkas dan Mickey Mouse
Barel silinder kompak, sering disebut Profil Mickey Mouse karena dua lobus lubang bundar muncul berdampingan dalam versi batang ganda, dirancang untuk otomatisasi langkah pendek dan ruang terbatas. Keluarga CQ2 dan SDA yang populer menggunakan jenis ekstrusi aluminium ini. Silinder ini menghemat hingga 40 persen panjang pemasangan dibandingkan dengan silinder standar dengan lubang yang sama. Untuk aktuator kompak dengan laras aluminium ringan, tinjau Silinder pneumatik kompak seri CQ2 .
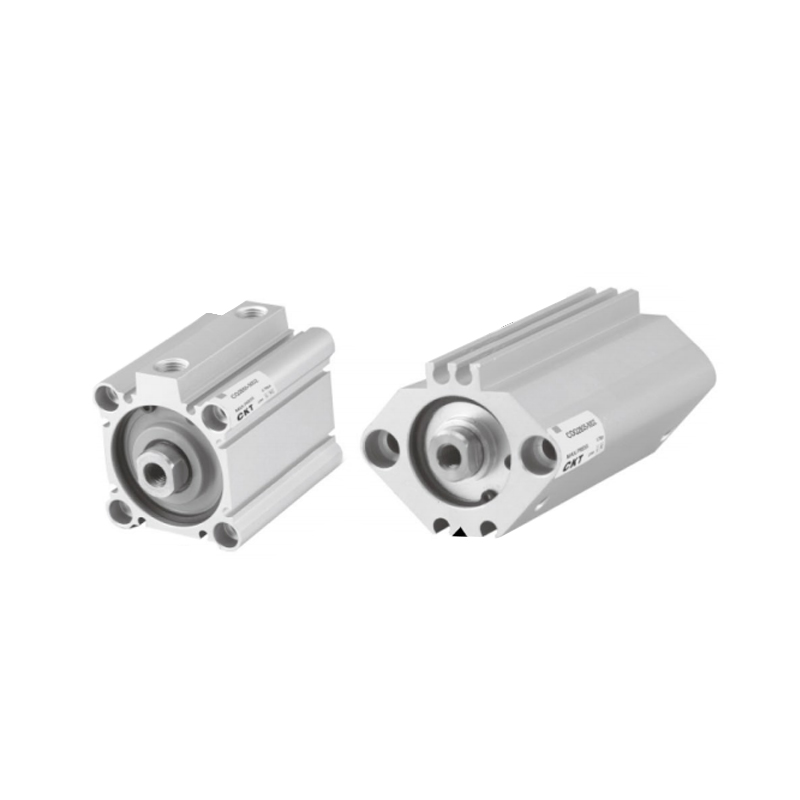 Pemasok Silinder Tipis Seri CQ2, Pabrik OEM/ODM - Zhejiang CKT Pneumatic Co. CKT Pneumatic adalah pemasok Silinder Tipis Seri CQ2 grosir China dan pabrik OEM/ODM, 1. Sakelar magnet tidak menonjol: sebelumnya... Lihat Produk →
Profil barel miniatur dan terpandu
Silinder miniatur menggunakan tong aluminium bulat kecil atau baja tahan karat dengan diameter antara 6 mm dan 25 mm. Silinder berpemandu menggabungkan barel dengan poros pemandu linier, dan profil barel mungkin memiliki saluran batang pemandu terintegrasi. Untuk otomatisasi ringkas, penanganan makanan, dan peralatan perakitan ringan, Silinder mini paduan aluminium seri MAL adalah contoh tipikal aktuator mini laras bulat yang ringan.
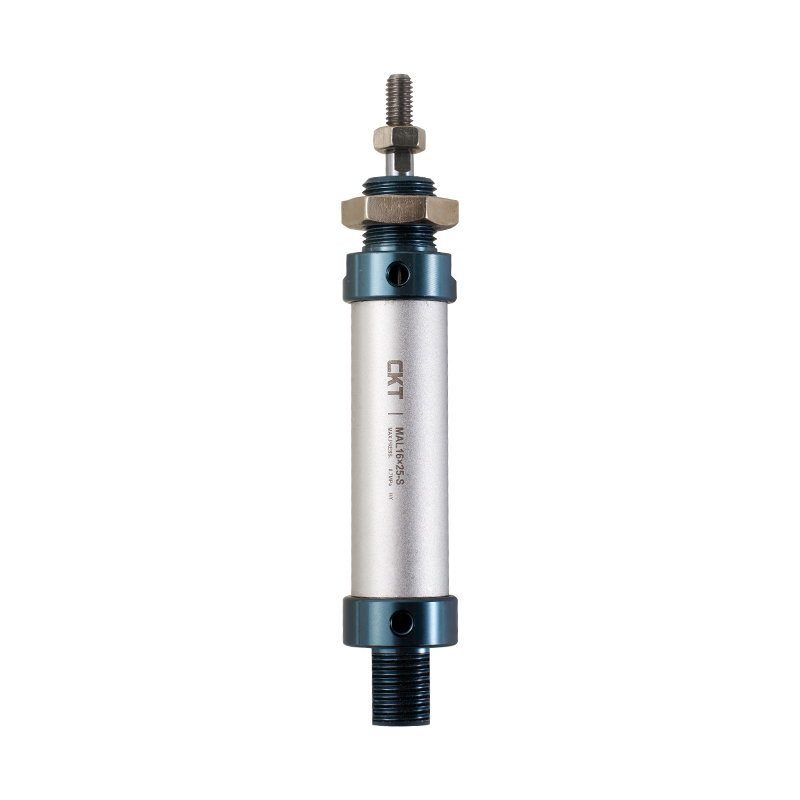 Pemasok Silinder Mini Paduan Aluminium Seri MAL, Pabrik OEM/ODM - Zhejiang CK CKT Pneumatic adalah pemasok Silinder Mini Paduan Aluminium Seri MAL grosir Cina dan pabrik OEM/ODM, 1. Menerapkan standar perusahaan... Lihat Produk →
Bagaimana Barel Silinder Pneumatik Diproduksi
Rute pembuatan tong silinder pneumatik aluminium berbeda dengan tong baja, dan langkah penyelesaiannya menentukan kualitas lubang.
- Ekstrusi aluminium. Billet aluminium yang dipanaskan didorong melalui cetakan untuk membuat profil barel. Profil bulat dan kompak dihasilkan dari langkah ini dengan permukaan bagian dalam yang kasar.
- Memotong dan meluruskan. Tabung yang diekstrusi dipotong memanjang, dan kelurusannya dikoreksi karena proses ekstrusi dapat menyebabkan sedikit pembengkokan.
- Kasar membosankan atau reaming. Diameter bagian dalam dibuka hingga mendekati ukuran akhir dan menghilangkan tanda ekstrusi.
- Penyelesaian yang presisi. Lubangnya diasah dengan batu abrasif atau dibakar dengan roller dengan alat penggulung halus. Mengasah menghilangkan material, sementara roller memoles permukaan. Kedua metode ini meningkatkan kebulatan dan mengurangi kekasaran permukaan hingga kisaran yang diinginkan.
- Perawatan permukaan. Tong aluminium menerima anodisasi untuk melindungi bagian luar; beberapa barel juga mendapat lapisan pada lubangnya untuk mengurangi gesekan dan keausan.
- Inspeksi akhir. Laras diperiksa diameter bagian dalam, kebulatan, kelurusan, dan permukaan akhir sebelum dikirim ke jalur perakitan silinder.
Tong baja dan baja tahan karat mengikuti jalur yang sama, tetapi titik awalnya biasanya berupa tabung mulus yang ditarik, bukan profil yang diekstrusi. Tabung diasah hingga ukuran akhir, dan beberapa barel tugas berat menerima lapisan krom keras pada lubangnya untuk meningkatkan ketahanan aus.
Kontrol pemesinan internal penting di sini. Zhejiang CKT Pneumatic Co., Ltd. melaporkan bahwa gudang setengah jadinya menampung lebih dari 20.000 jenis komponen dan lebih dari 90 persen komponen tersebut diproduksi dan diproses secara internal. Tingkat integrasi vertikal tersebut memberi perusahaan kendali langsung atas pemesinan barel dan kualitas permukaan, dibandingkan mengandalkan pemasok tabung luar untuk setiap batch.
Toleransi Utama dan Spesifikasi Permukaan untuk Barel Silinder Pneumatik
Gambar barel silinder pneumatik biasanya mencantumkan empat atau lima parameter penting. Anda sebaiknya meminta laporan pengukuran aktual kepada pemasok Anda daripada menerima klaim kualitas secara umum.
| Parameter | Nilai industri yang khas | Mengapa itu penting |
|---|---|---|
| Toleransi diameter dalam | ISO H7 untuk presisi, H8 untuk standar | Mengontrol kompresi seal dan panduan piston |
| Kekasaran permukaan (lubang dalam) | Ra 0,2 hingga 0,8 mikron | Kekasaran yang lebih rendah berarti lebih sedikit gesekan dan umur seal lebih lama |
| Kebulatan | Dalam 0,02 hingga 0,05 mm pada tabung presisi | Ovalitas menyebabkan keausan tidak merata dan kecepatan piston tidak menentu |
| Kelurusan | Sekitar 0,1 mm per meter untuk nilai standar | Mencegah beban samping batang piston dan kontak internal |
| Keseragaman ketebalan dinding | Tetap seragam sepanjang keseluruhan | Mendukung kekuatan penjepitan dan ketahanan tekanan yang sama |
Pemeriksaan sederhana di lantai pabrik adalah mengukur lubang dengan pengukur lubang pada tiga posisi sepanjang panjang laras dan pada dua sudut per posisi. Jika pembacaan berubah lebih dari 0,05 mm, laras harus ditolak untuk servis silinder presisi. Kekasaran permukaan dapat diperiksa dengan profilometer portabel; stylus harus bergerak sepanjang sumbu lubang, bukan mengelilingi keliling.
Memilih Barel Silinder Pneumatik yang Tepat untuk Aplikasi Anda
Pemilihan dimulai dengan gaya keluaran yang diperlukan, bukan dengan profil laras. Gaya teoritis sebuah silinder adalah tekanan udara dikalikan dengan luas efektif piston. Pada tekanan industri umum sebesar 0,5 MPa, gaya berikut tersedia dari beberapa ukuran lubang standar.
| Ukuran lubang (mm) | Luas piston (mm²) | Dorongan teoritis pada 0,5 MPa (N) |
|---|---|---|
| 16 | 201 | 100 |
| 32 | 804 | 402 |
| 50 | 1963 | 982 |
| 80 | 5027 | 2513 |
Untuk desain mesin praktis, gunakan faktor beban 0,5 hingga 0,7 dari gaya teoritis. Batas keamanan ini mencakup gesekan, fluktuasi tekanan, dan gaya perlambatan pada akhir pukulan.
Faktor seleksi lain yang melibatkan laras secara langsung
- Gaya pemasangan. Silinder batang pengikat memerlukan laras bundar dengan ruang yang cukup untuk baut batang; silinder kompak menggunakan laras datar atau berprofil untuk mengurangi ketinggian.
- Panjang pukulan. Silinder langkah panjang harus diperiksa kelurusan larasnya, karena laras yang bengkok menyebabkan gesekan dan panas yang tinggi.
- Lingkungan. Kelembapan tinggi, pencucian bahan kimia, dan pengoperasian di luar ruangan mendorong Anda menuju tong baja tahan karat atau aluminium yang dianodisasi dengan benar.
- Kontrol kecepatan. Bersepeda berkecepatan tinggi menghasilkan panas; aluminium menghilangkannya lebih cepat, sehingga barel silinder pneumatik aluminium sering kali merupakan pilihan yang lebih baik untuk modul pengambilan dan penempatan yang cepat.
Apa yang Harus Dievaluasi Saat Mendapatkan Barel Silinder dari Pabrikan
Saat Anda mendapatkan barel silinder pneumatik langsung dari produsen, Anda harus memverifikasi tiga kemampuan: sumber ekstrusi atau tabung, penyelesaian lubang presisi, dan pengukuran kualitas. Pabrik yang hanya merakit silinder dari barel yang dibeli memiliki kendali terbatas terhadap parameter paling kritis, yaitu lubang internal.
Mintalah pembacaan bore gauge, nilai kekasaran permukaan, dan catatan uji kebocoran untuk silinder yang sudah jadi. Tanyakan juga bagaimana pemasok menangani penyesuaian: perubahan ukuran lubang, panjang langkah khusus, posisi port khusus, dan opsi perawatan permukaan merupakan persyaratan umum dalam peralatan otomasi.
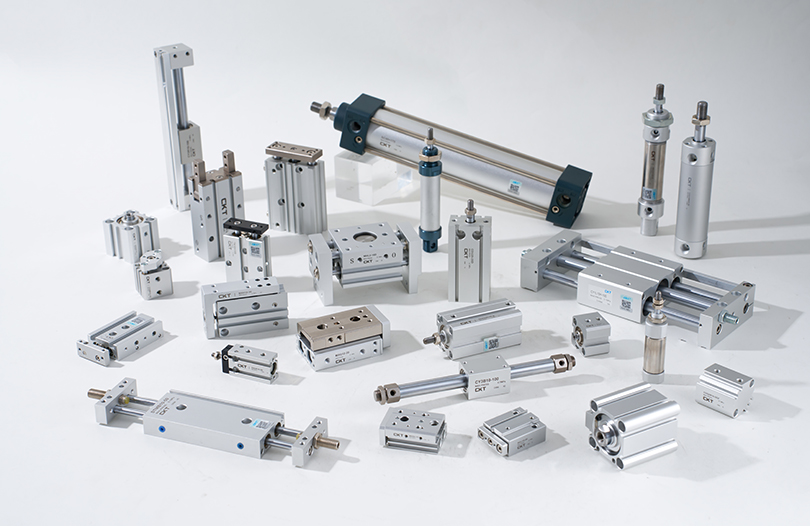
Zhejiang CKT Pneumatic Co., Ltd., yang memulai produksi massal silinder pada tahun 2013 setelah membangun lini komponen pneumatiknya sejak tahun 2002, adalah contoh produsen yang menekankan produksi internal. Perusahaan mengatakan lebih dari 90 persen komponen setengah jadi diproses secara internal dari lebih dari 20.000 komponen. Untuk melihat lebih luas opsi yang tersedia, Anda dapat meninjau jajaran silinder pneumatik standar dan bandingkan jenis barel sebelum Anda menentukan nomor komponen.
Jaga agar keputusan pembelian tetap selaras dengan kebutuhan alat berat: minta sampel atau pesanan percobaan kecil terlebih dahulu, ukur lubangnya, dan jalankan uji siklus sebelum melakukan pasokan massal. Pendekatan tersebut mengatasi masalah kualitas barel sebelum berdampak pada lini produksi Anda.
Pertanyaan Yang Sering Diajukan Tentang Barel Silinder Pneumatik
Apakah laras silinder pneumatik sama dengan tabung silinder?
Ya. Istilah ini digunakan secara bergantian dalam industri pneumatik. Laras silinder, tabung silinder, atau laras silinder udara semuanya mengacu pada badan silinder utama tempat piston bergerak. Beberapa pemasok menggunakan tabung untuk produk mentah yang diekstrusi atau ditarik, dan barel untuk komponen mesin jadi.
Mengapa permukaan bagian dalam tong silinder aluminium diasah atau dikilap dengan roller?
Permukaan aluminium ekstrusi mentah memiliki garis ekstrusi dan kekasaran yang dapat merusak segel dan menimbulkan gesekan. Mengasah menghilangkan lapisan yang rusak dan menciptakan geometri silinder yang sebenarnya; roller burnishing menghaluskan permukaan dan menekan material, meningkatkan kekerasan dan ketahanan aus. Kedua proses tersebut mengurangi gesekan dan memungkinkan pergerakan piston yang konsisten.
Bisakah saya mengganti tong silinder baja dengan tong aluminium?
Tidak secara otomatis. Anda perlu memeriksa peringkat tekanan, suhu pengoperasian, jenis pemasangan, dan masa pakai yang diperlukan. Aluminium lebih ringan dan memiliki konduksi panas yang lebih baik, namun baja lebih kuat dan lebih tahan terhadap benturan dan keausan pada aplikasi tugas berat. Barel pengganti harus selalu disesuaikan dengan desain silinder asli dan diuji di bawah tekanan operasi sebenarnya.
Seperti apa bentuk tong silinder pneumatik Mickey Mouse?
Profil barel Mickey Mouse memiliki dua ruang lubang bundar yang dihubungkan dalam satu ekstrusi, menyerupai dua lobus. Hal ini umumnya ditemukan pada silinder batang ganda kompak atau silinder dengan batang pemandu terintegrasi. Bentuknya menghemat ruang dibandingkan dengan dua tong bundar terpisah dan meningkatkan ketahanan terhadap beban tidak berputar.
Bagaimana cara mengukur lubang laras silinder pneumatik?
Gunakan pengukur lubang dua titik atau pengukur lubang dial. Ukur setidaknya dalam tiga posisi sepanjang panjang laras, dan lakukan dua pembacaan pada setiap posisi, satu pada 0 derajat dan satu lagi pada 90 derajat. Bandingkan pembacaan untuk memeriksa kebulatan dan lancip. Untuk laras silinder presisi, perbedaannya harus berada dalam seperseratus milimeter.